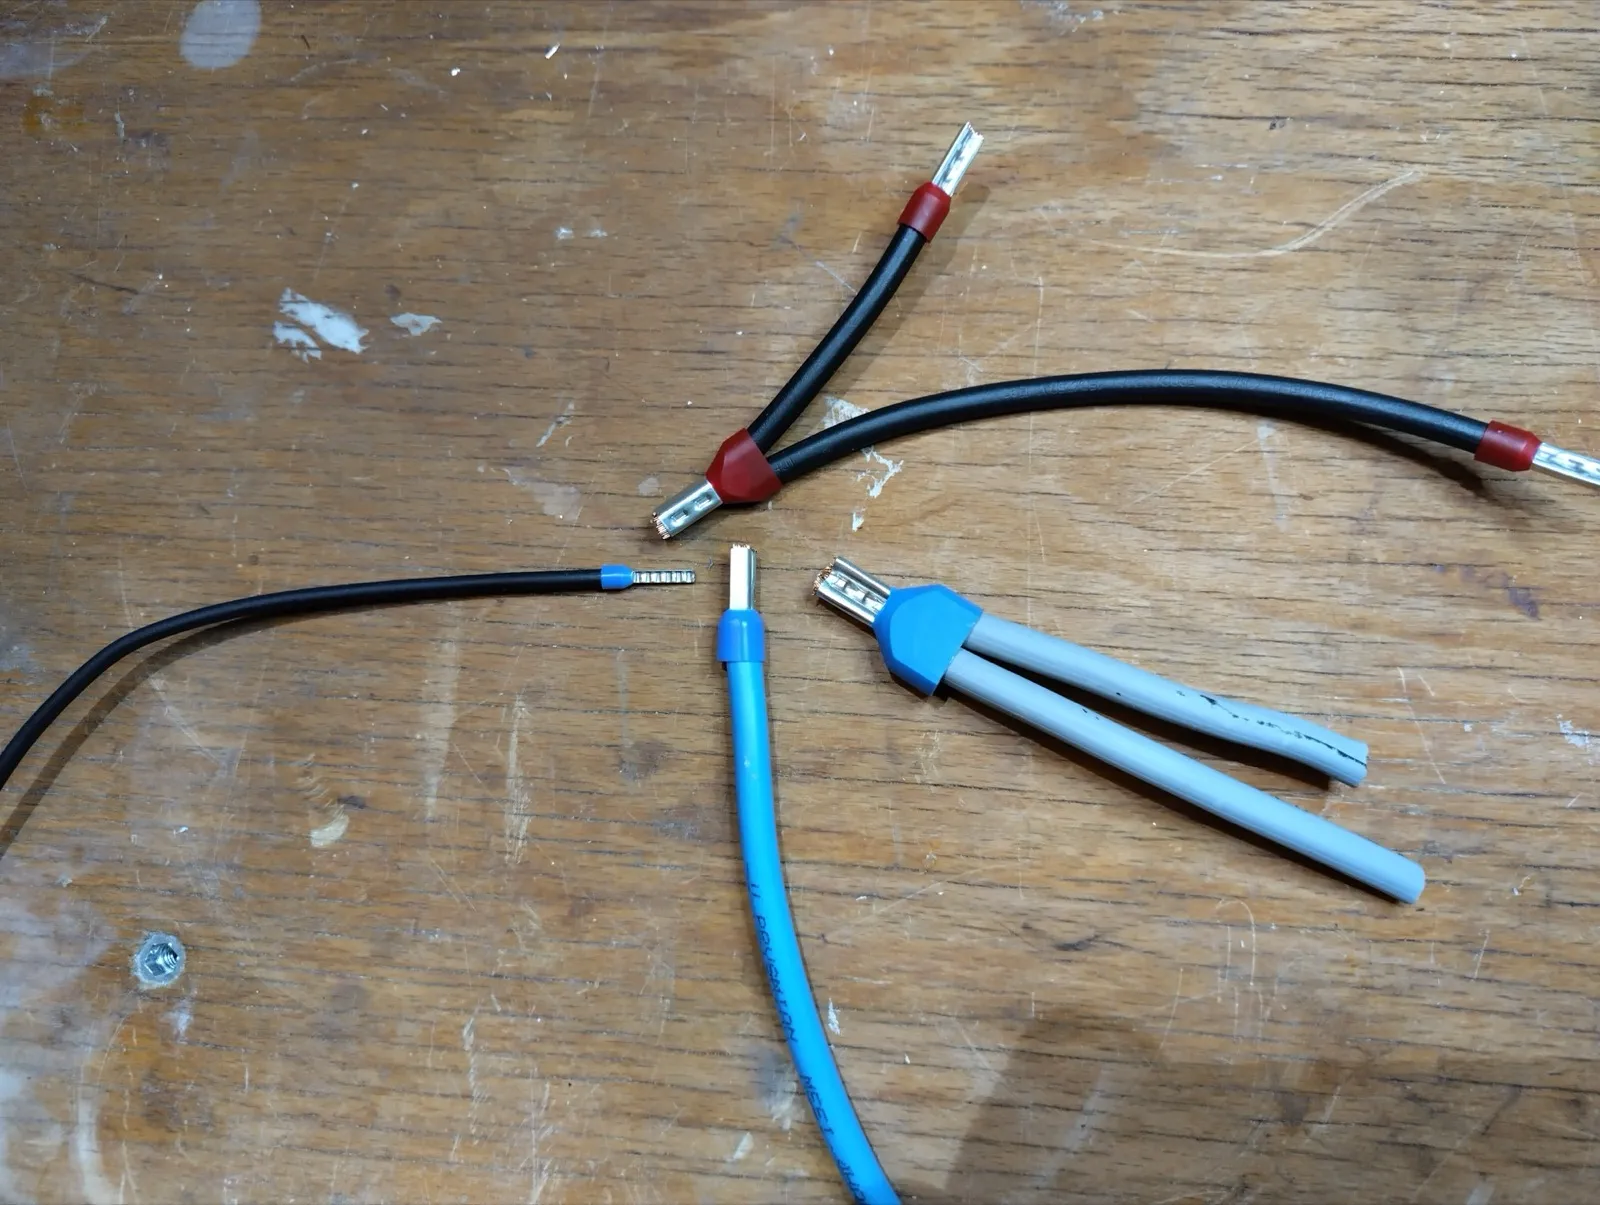
Zwillingsaderendhülsen crimpen: 10 und 16 mm²
Warum die normale Crimpzange bei Zwillingsaderendhülsen ab 10 mm² aussteigt und wie du 10er und 16er TWIN-Querschnitte trotzdem sauber verpresst.
Affiliate-Hinweis: Dieser Beitrag enthält Amazon-Affiliate-Links, markiert mit *. Als Amazon-Partner verdiene ich an qualifizierten Verkäufen. Kaufst du über einen dieser Links, bekomme ich eine kleine Provision. Der Preis ändert sich für dich dadurch nicht.
Ich habe vor Kurzem versucht, zwei 10-mm²-Adern mit einer Zwillingsaderendhülse zu verpressen und meine übliche Crimpzange ist einfach nicht zugegangen. Die Zange war nicht schlecht. Sie ist für normale Aderendhülsen bis 10 mm² gebaut, nicht für die TWIN-Variante in dieser Größe. Das Problem taucht immer dann auf, wenn zwei Leiter zusammen in eine Federklemme oder einen Reihenklemmenblock sollen.
Warum eine Zwillingshülse anders crimpt als eine normale
Bei einer einzelnen Aderendhülse presst die Zange ein rundes Profil auf einen runden Leiterquerschnitt. Bei einer Zwillingshülse liegen zwei Adern nebeneinander in einer Hülse mit ovalem oder rechteckigem Querschnitt. Damit beide Leiter am Ende fest sitzen, muss der Presskopf dieses andere Profil auch tatsächlich abbilden. Ein normales Sechskant- oder Rundprofil presst eine TWIN-Hülse nur an zwei Punkten zusammen, dazwischen bleibt Luft und genau dort löst sich später eine der beiden Adern.
Warum die meisten Zangen bei 10er und 16er aussteigen
Die typische Aderendhülsen-Zange aus dem Baumarkt ist auf den Bereich bis 10 mm² für einzelne Leiter ausgelegt und deckt TWIN oft nur bis 2 x 6 mm² ab, wenn überhaupt. Der Grund ist simpel: Für zwei nebeneinanderliegende 10-mm²-Leiter braucht der Presskopf mehr Fläche und mehr Kraft, als ein kleiner Handhebel liefern kann. Bei 16 mm² TWIN wird es nur noch schlimmer. Wer hier mit der falschen Zange arbeitet, quetscht die Hülse entweder gar nicht richtig zu, oder er verformt sie so ungleichmäßig, dass eine Ader locker bleibt.
Was du für 10er und 16er TWIN wirklich brauchst
Schau auf der Crimptabelle der Zange nach, ob TWIN-Querschnitte in genau der Größe aufgeführt sind, die du brauchst. Steht dort nur “0,5 - 10 mm²” ohne den Zusatz TWIN oder Zwilling, ist die Zange für einzelne Adern gedacht und für die Doppelbelegung nicht freigegeben, auch wenn die Hülse rein geometrisch reinpasst. Für 10er und 16er TWIN brauchst du ein Zangensystem mit Wechseleinsatz, keine kleine Einhandzange von der Stange.
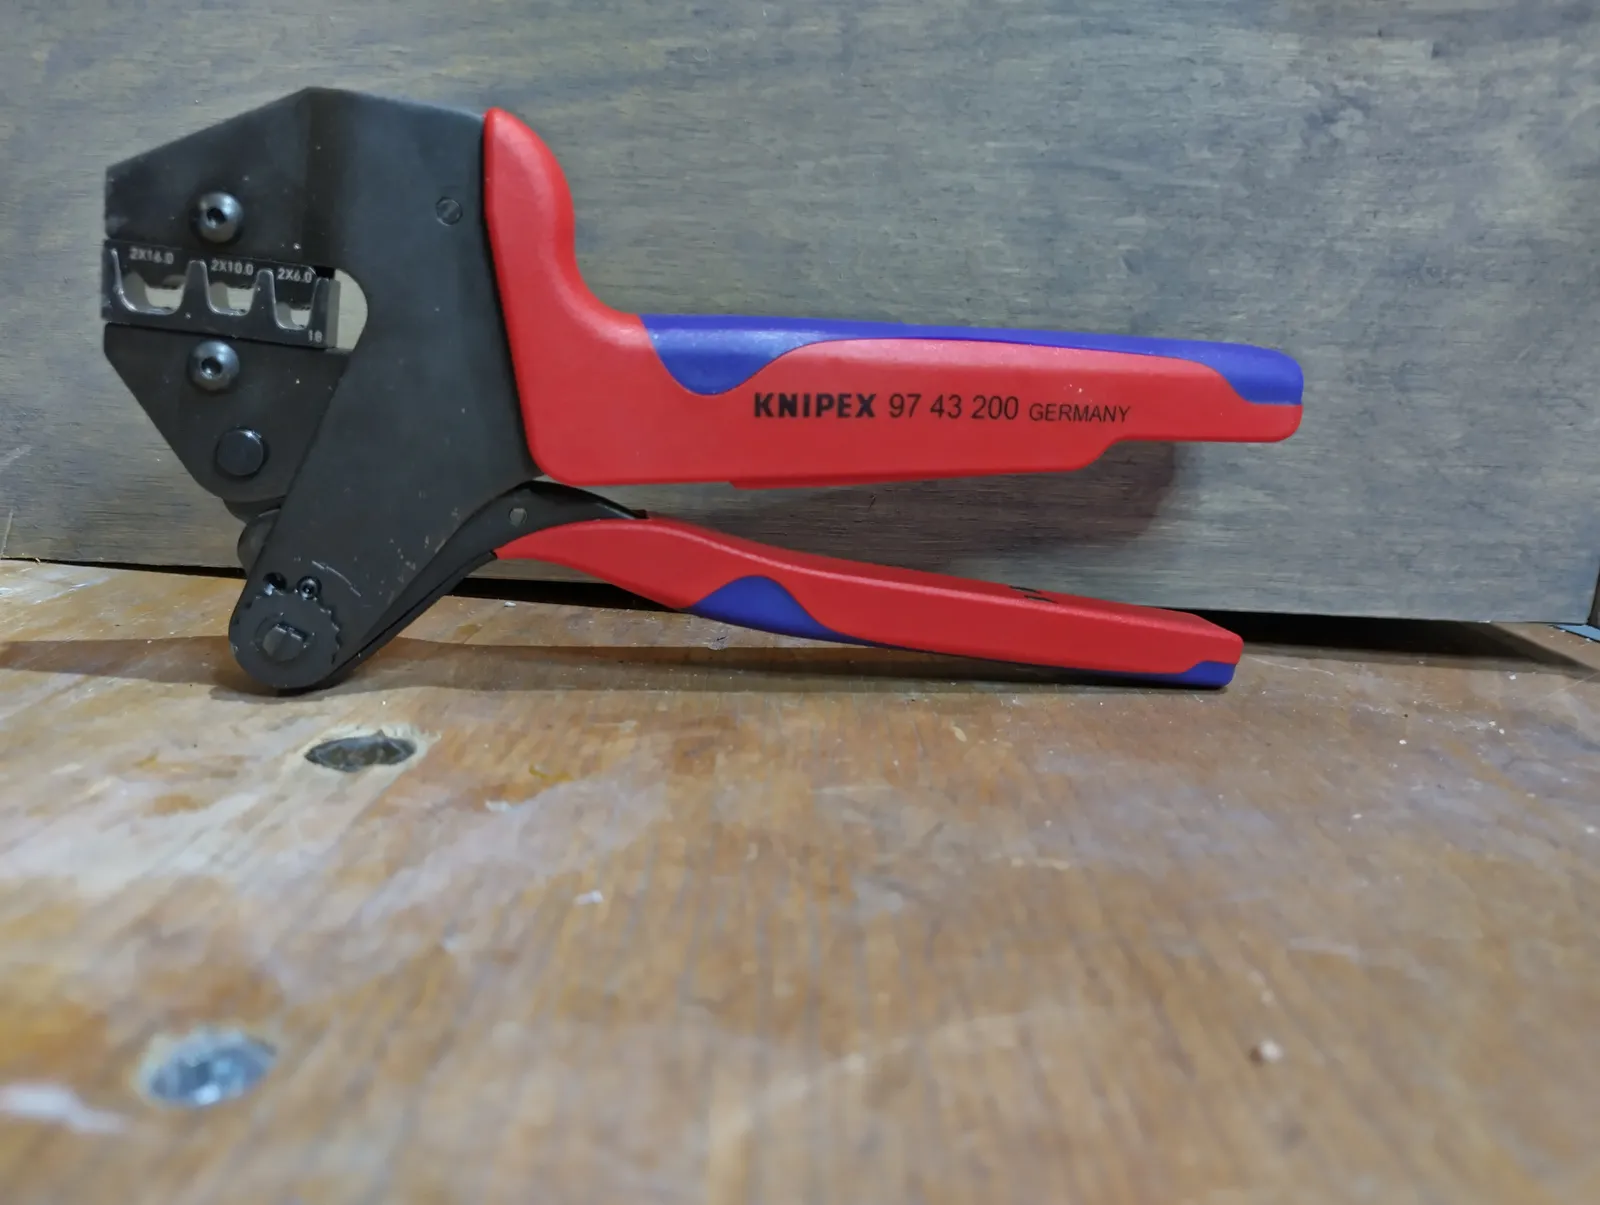
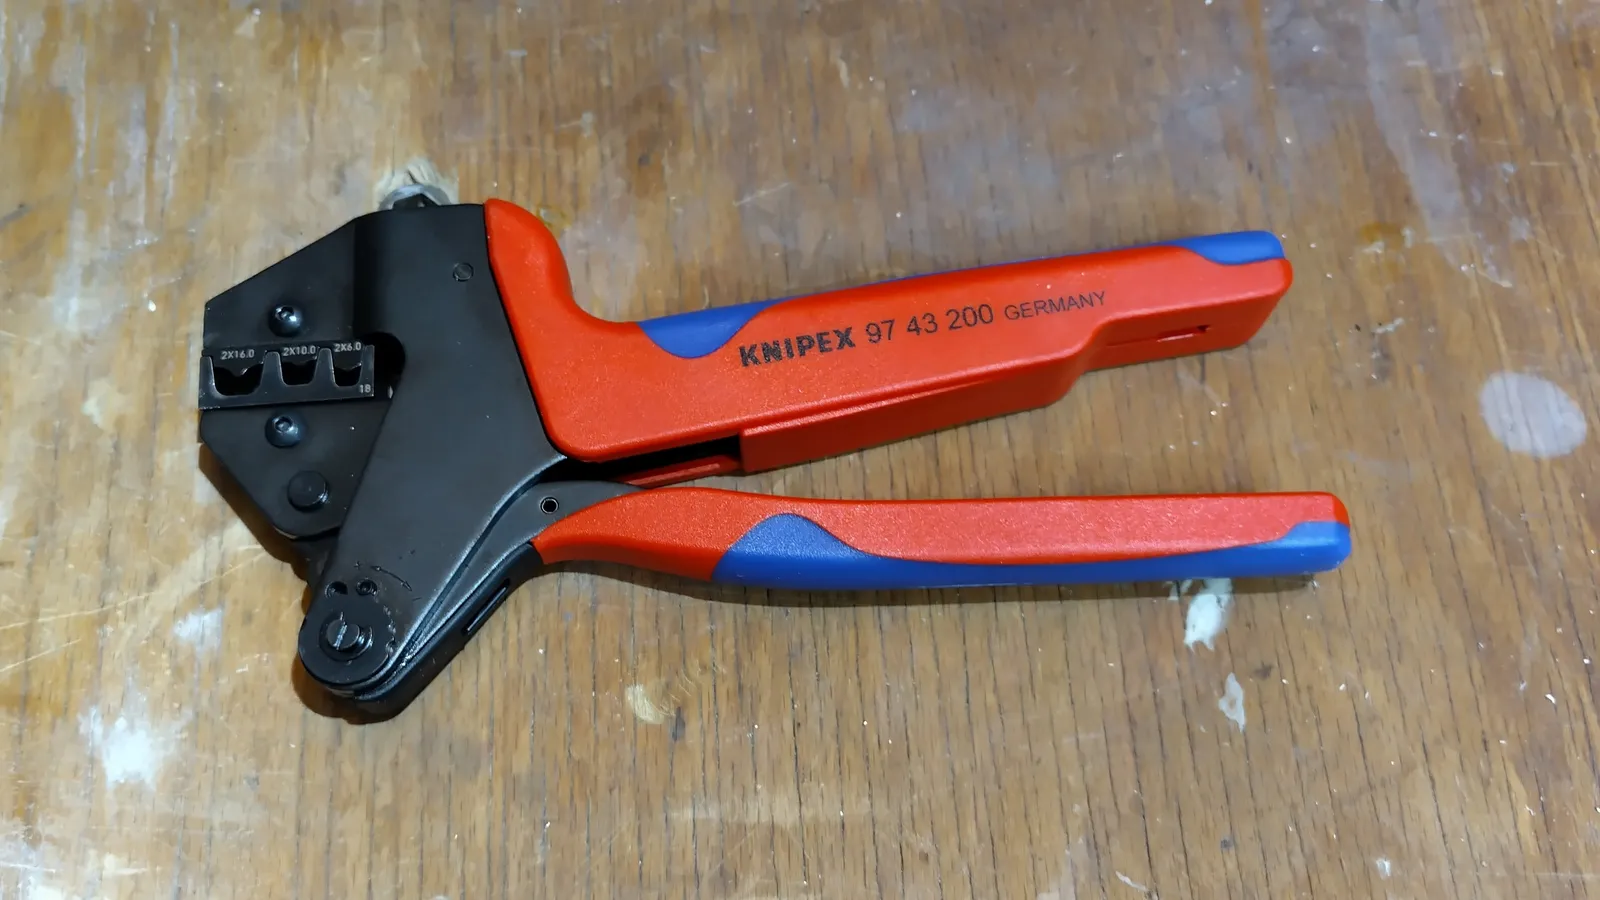
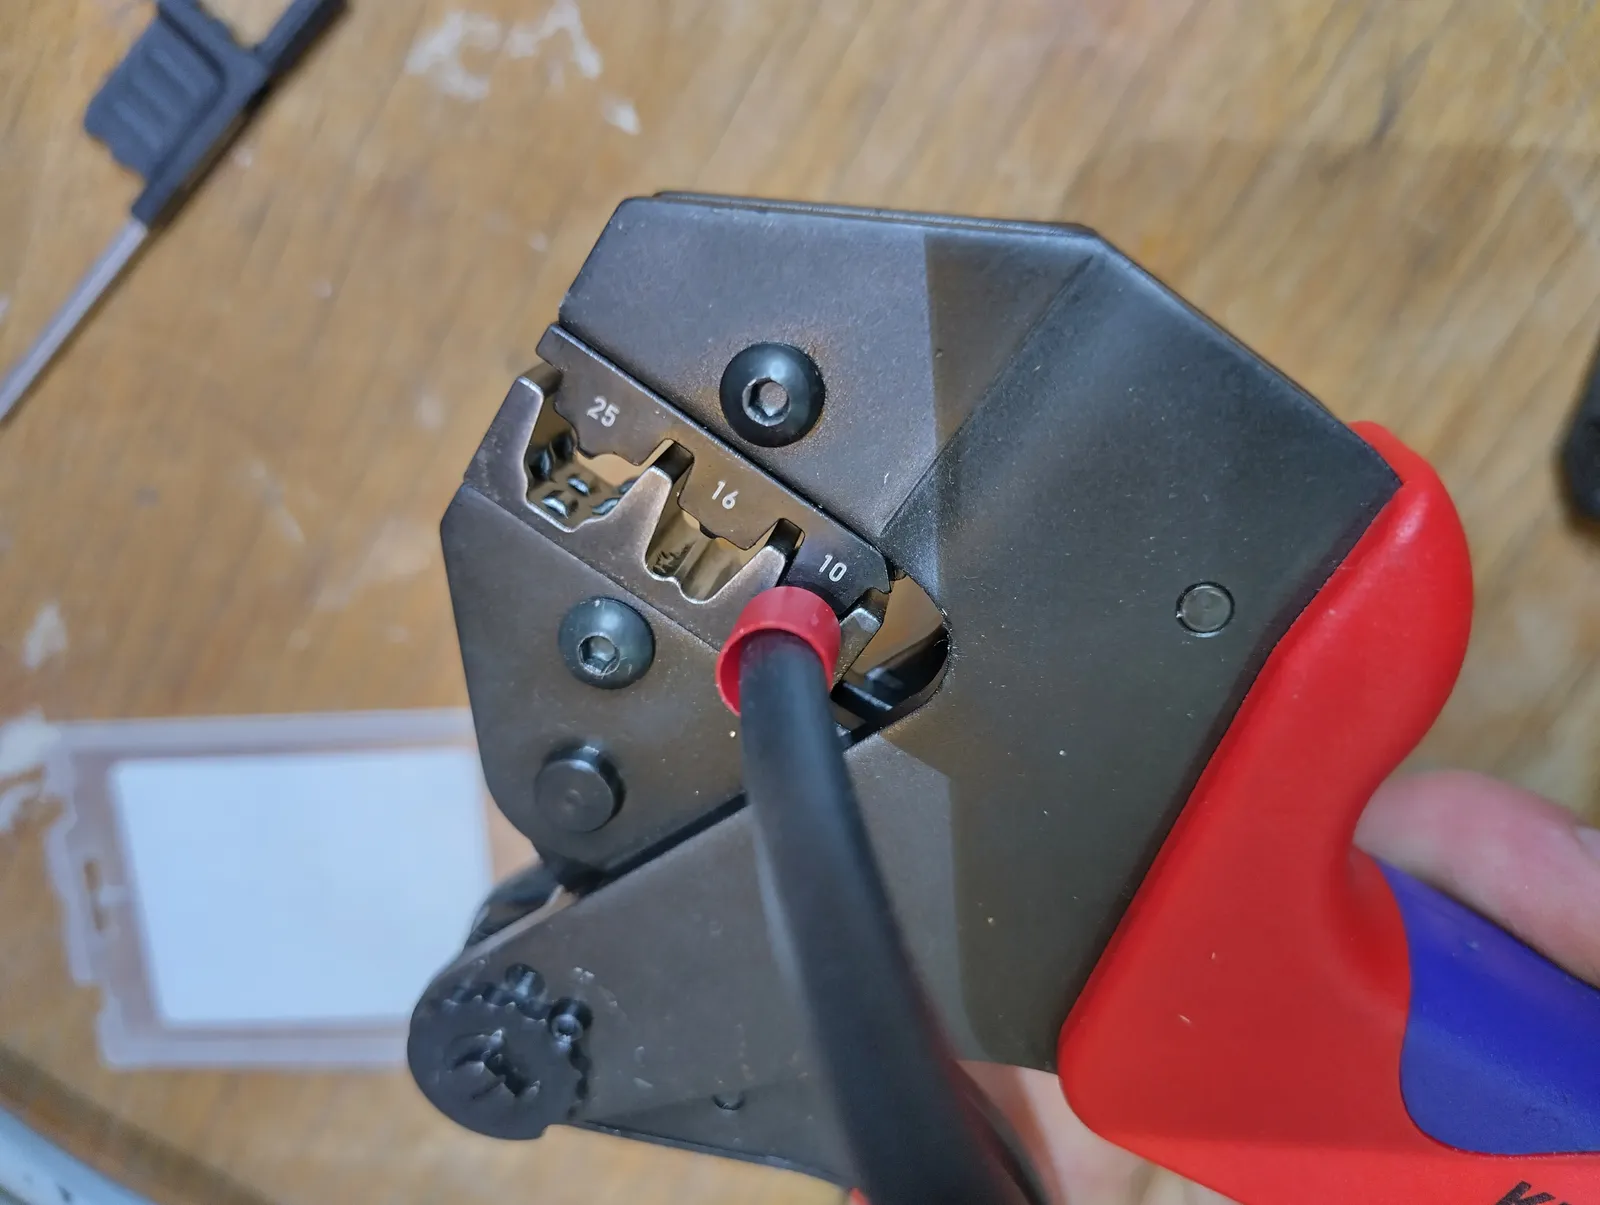
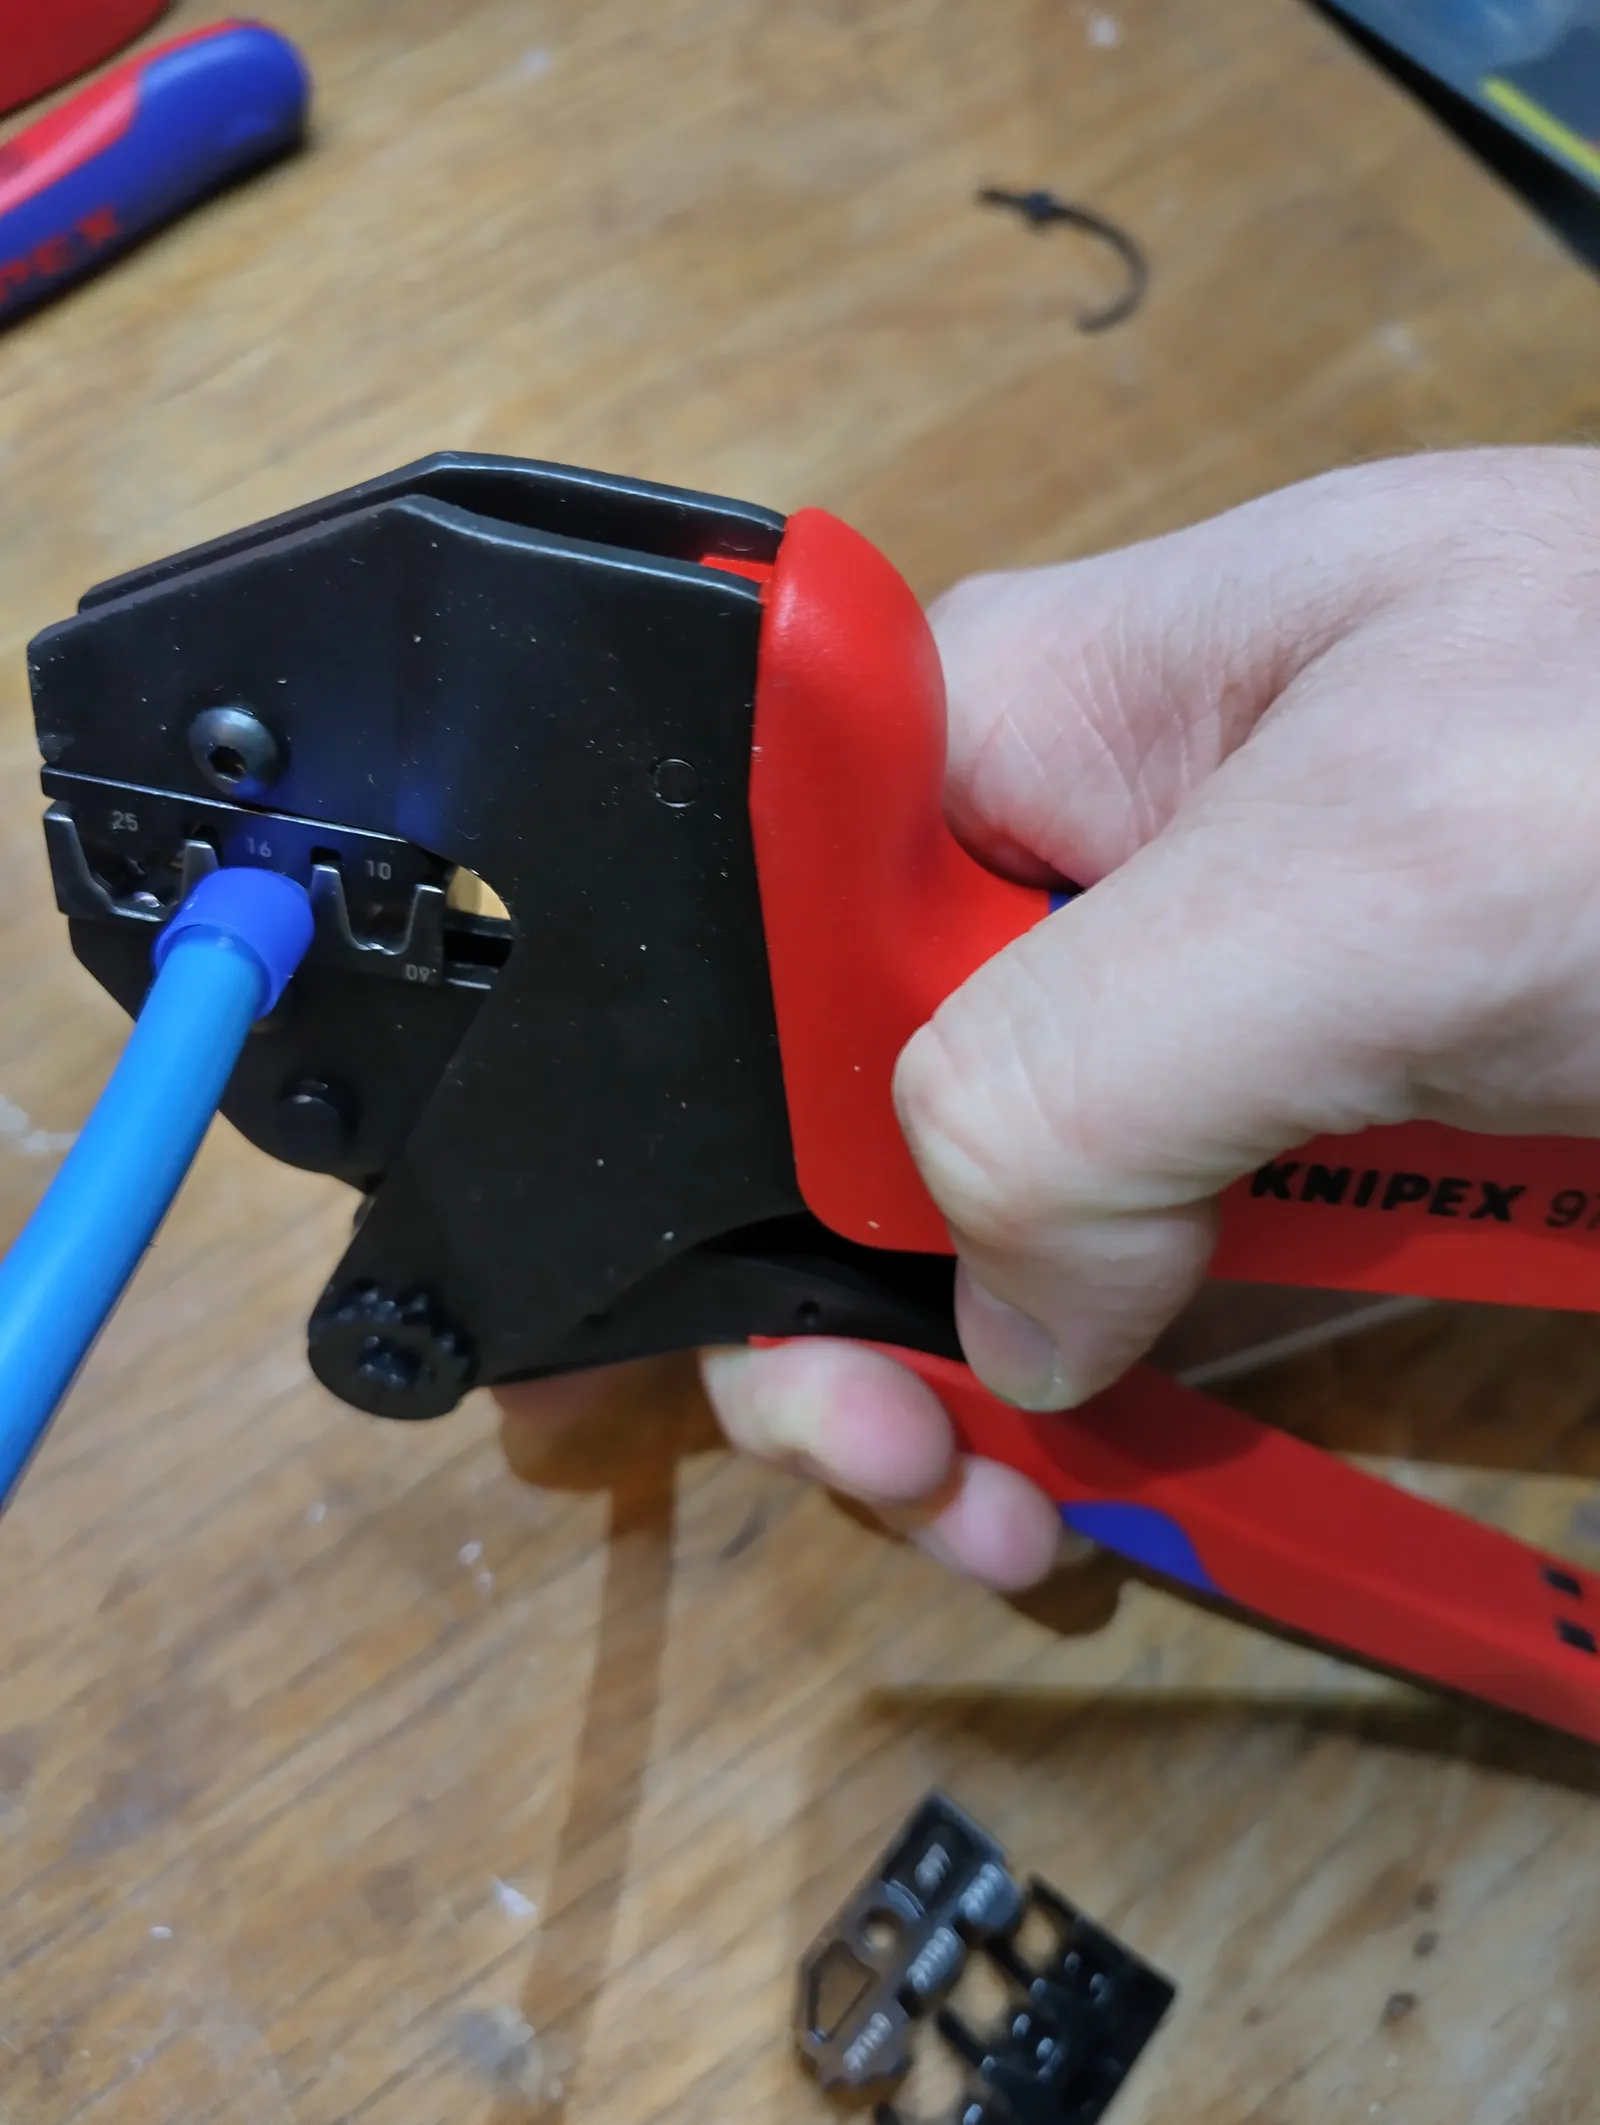
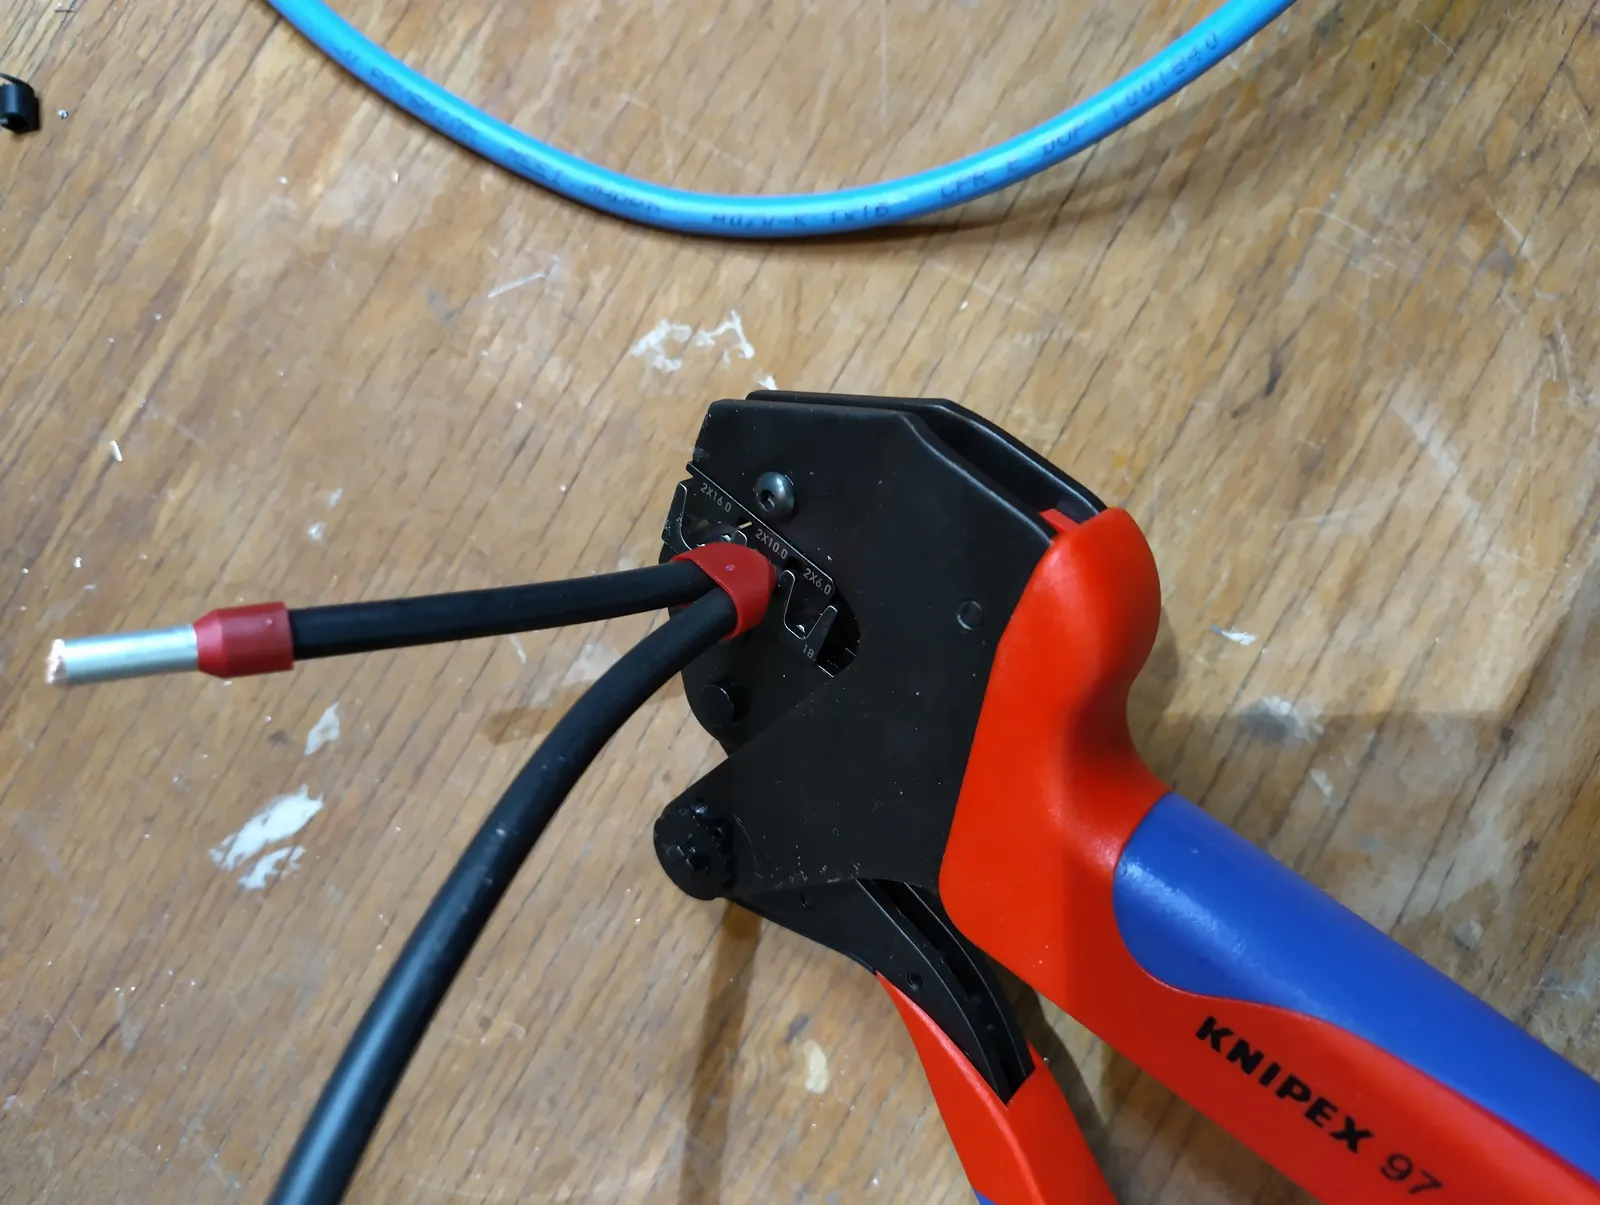
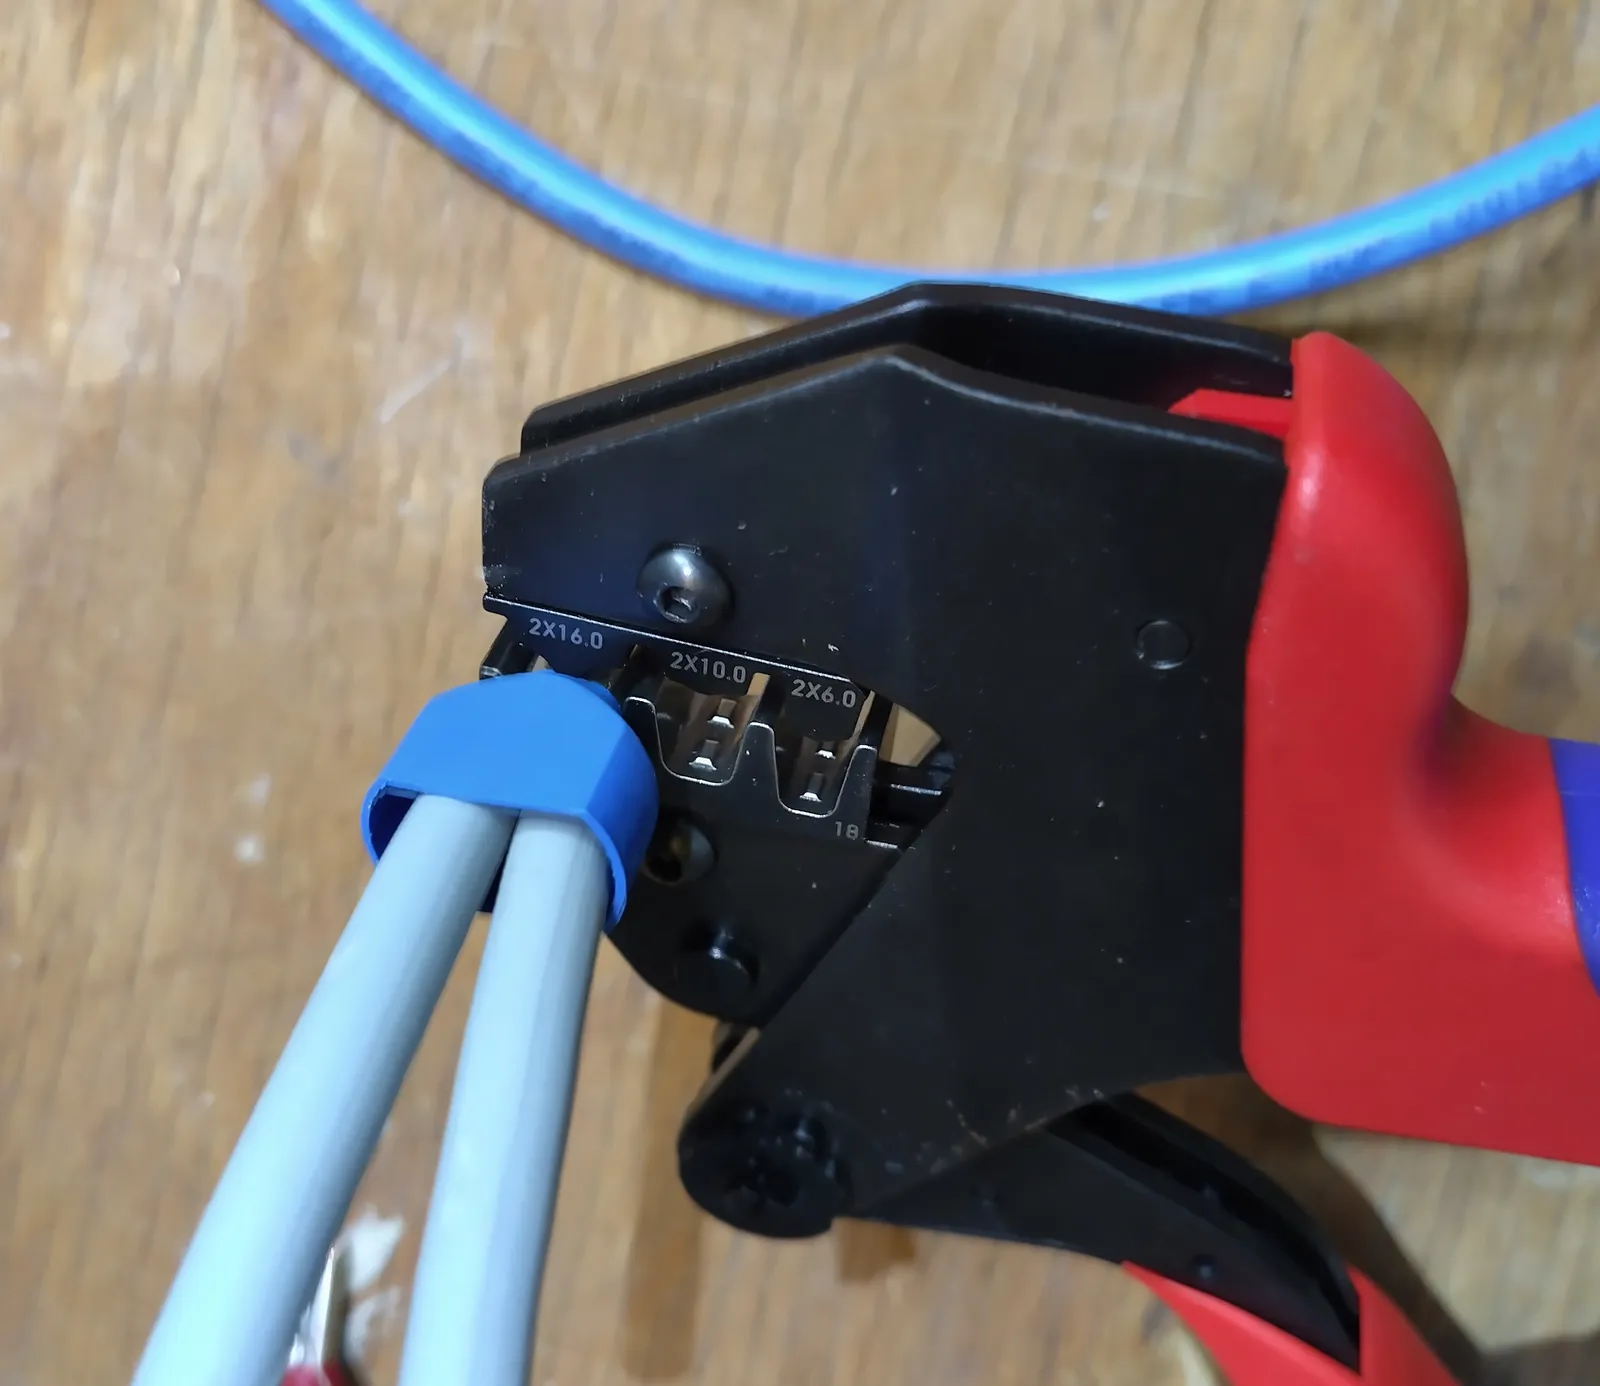
Ich benutze dafür die Knipex Crimpzange 97 43 200 A* zusammen mit dem Knipex-Crimpeinsatz 97 49 18 für Zwillingsaderendhülsen*. Die Zange selbst liefert über den Wechselkopf genug Kraft und Übersetzung für größere Querschnitte, der Einsatz bringt das passende TWIN-Profil in der richtigen Größe mit. Ohne diesen Einsatz presst auch die beste Zange nur ein rundes Profil, das für zwei nebeneinanderliegende Adern nicht taugt.
Die wichtigsten Einsätze
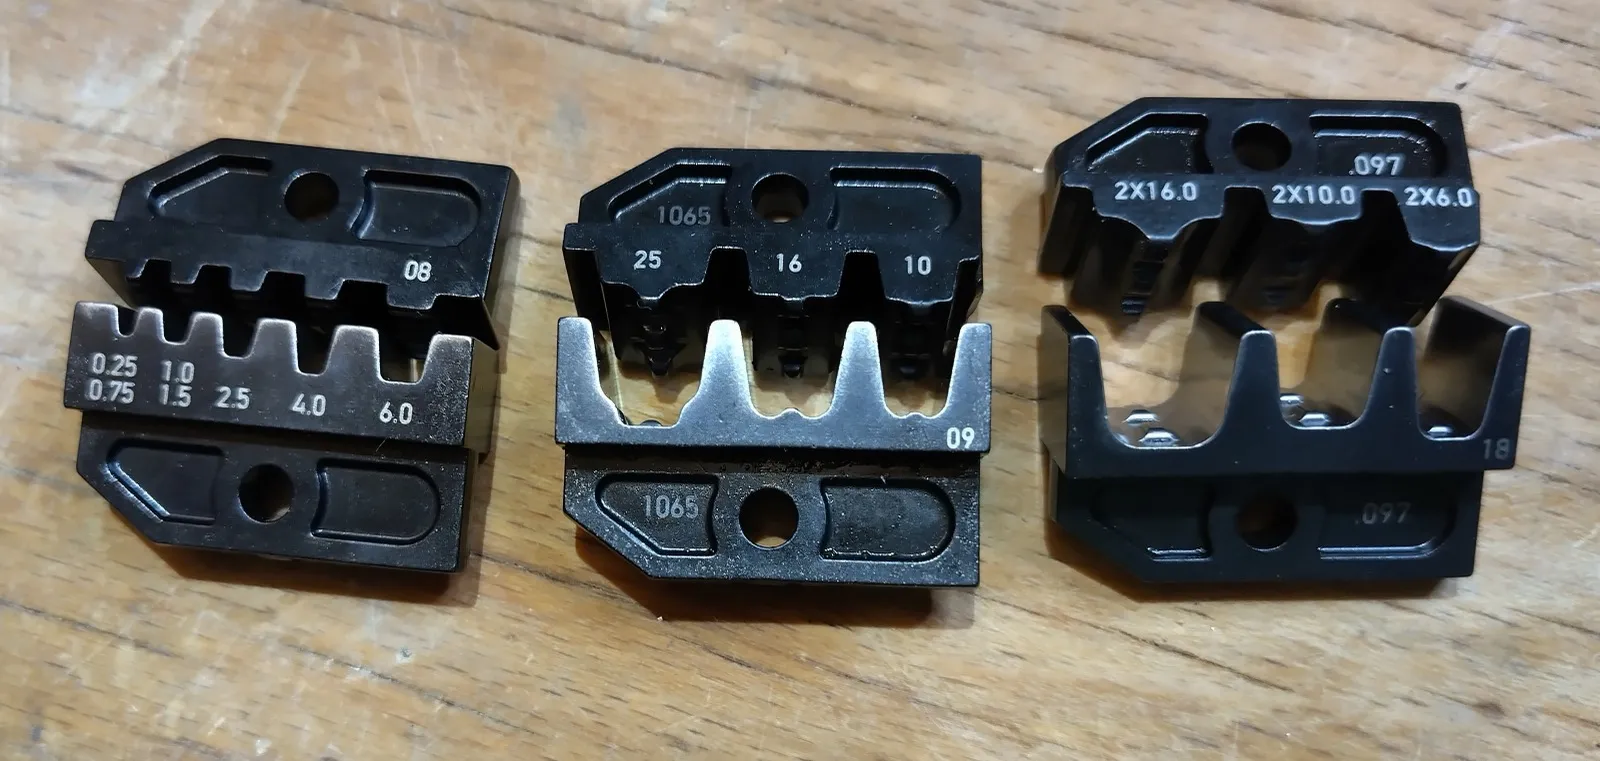
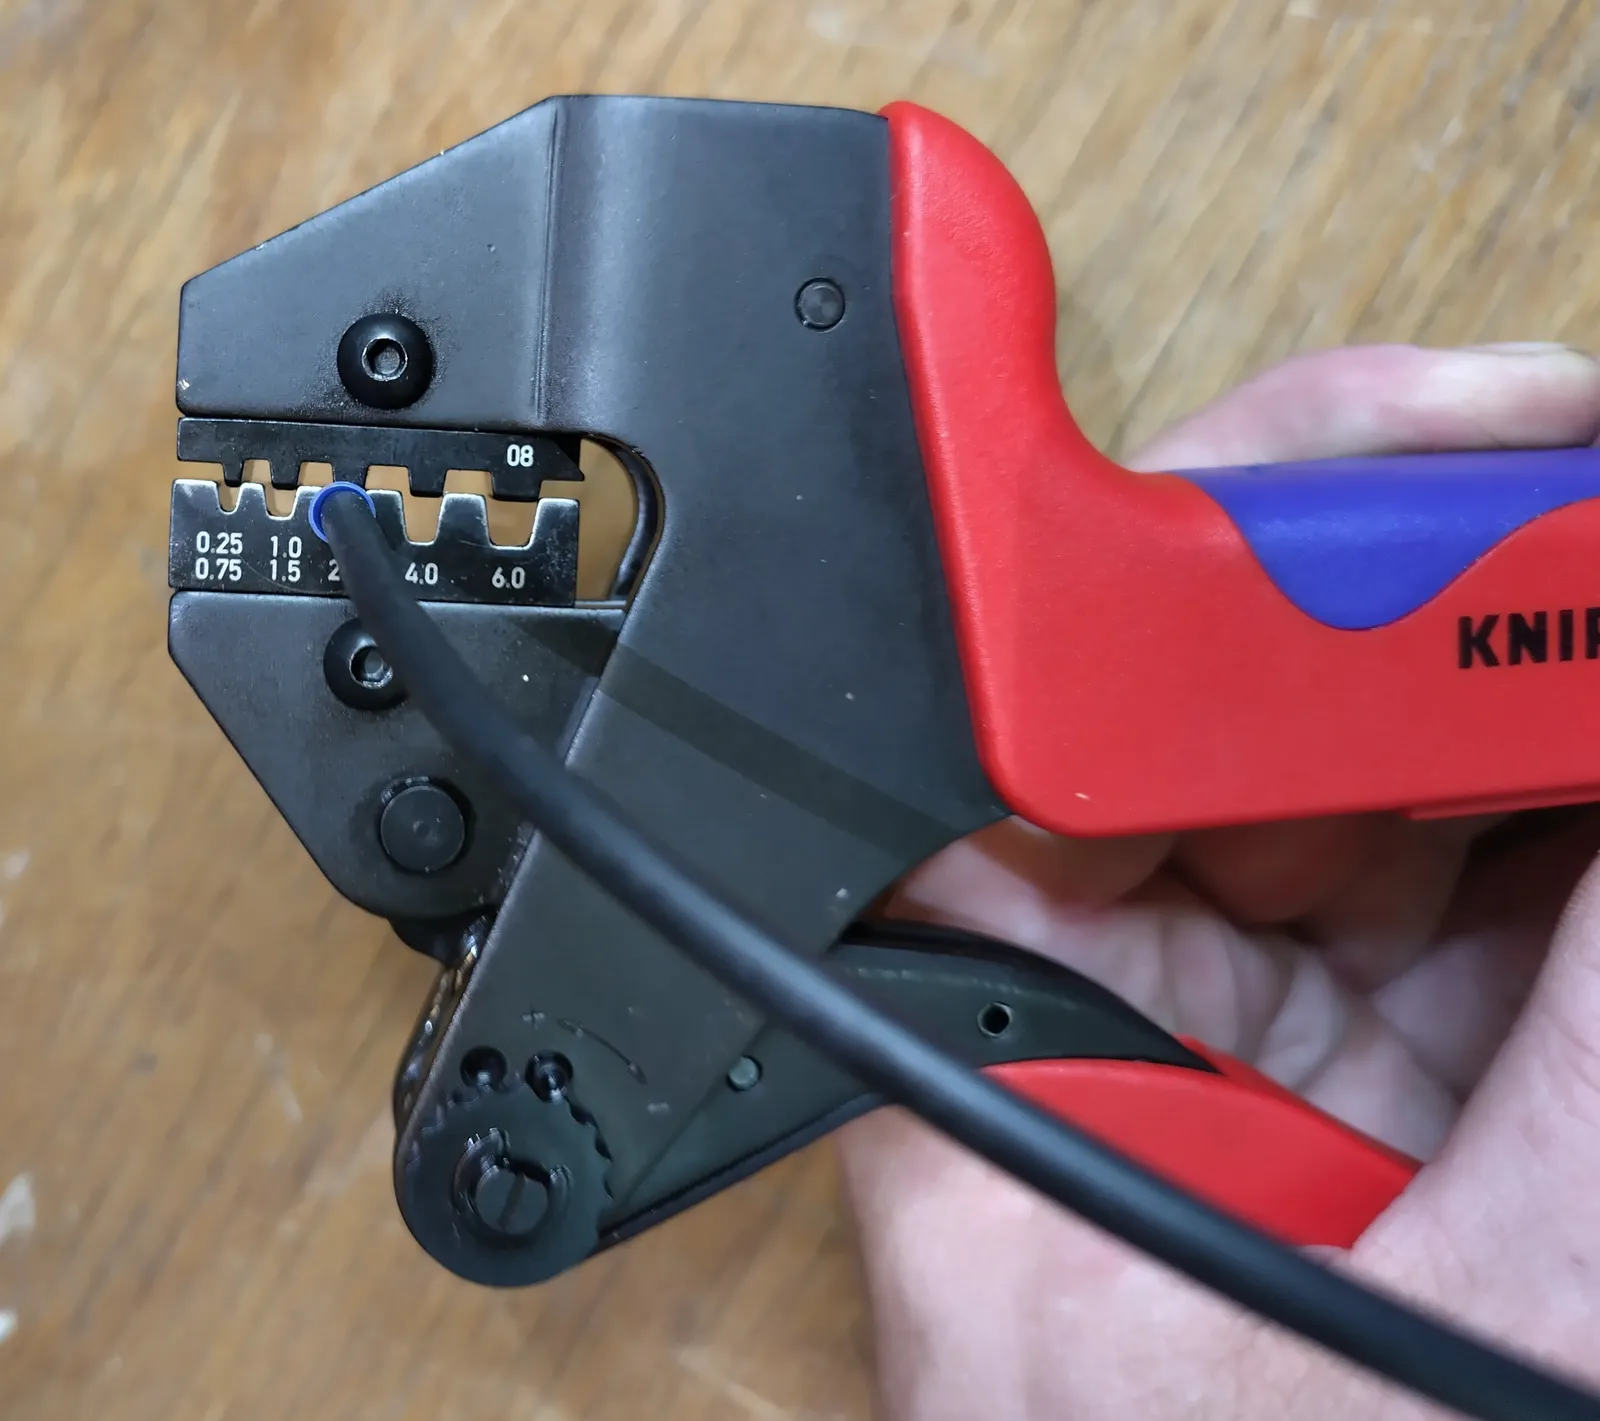
Einsatz 08, 09 und 18 nebeneinander: von 0,25 mm² einzeln bis TWIN 2x16 mm².
Mit dem Wechselkopf der 97 43 200 A und drei Einsätzen deckst du so gut wie jede Aderendhülse ab, die dir in einer Unterverteilung begegnet:
- Einsatz 97 49 08* für 0,25 bis 6 mm² einzeln
- Einsatz 97 49 09* für 10, 16 und 25 mm² einzeln
- Einsatz 97 49 18* für TWIN-Aderendhülsen bis 2x16 mm²
Für die 10er und 16er TWIN aus diesem Beitrag brauchst du nur den letzten, aber wenn schon eine Zange angeschafft wird, lohnt sich gleich der ganze Satz.
So gehst du beim Crimpen vor
Zuerst beide Adern auf die gleiche Länge abisolieren, passend zur Hülsenlänge. Steht blankes Kupfer über die Hülse hinaus, ist entweder zu lang abisoliert oder die Hülse zu kurz für den Querschnitt.
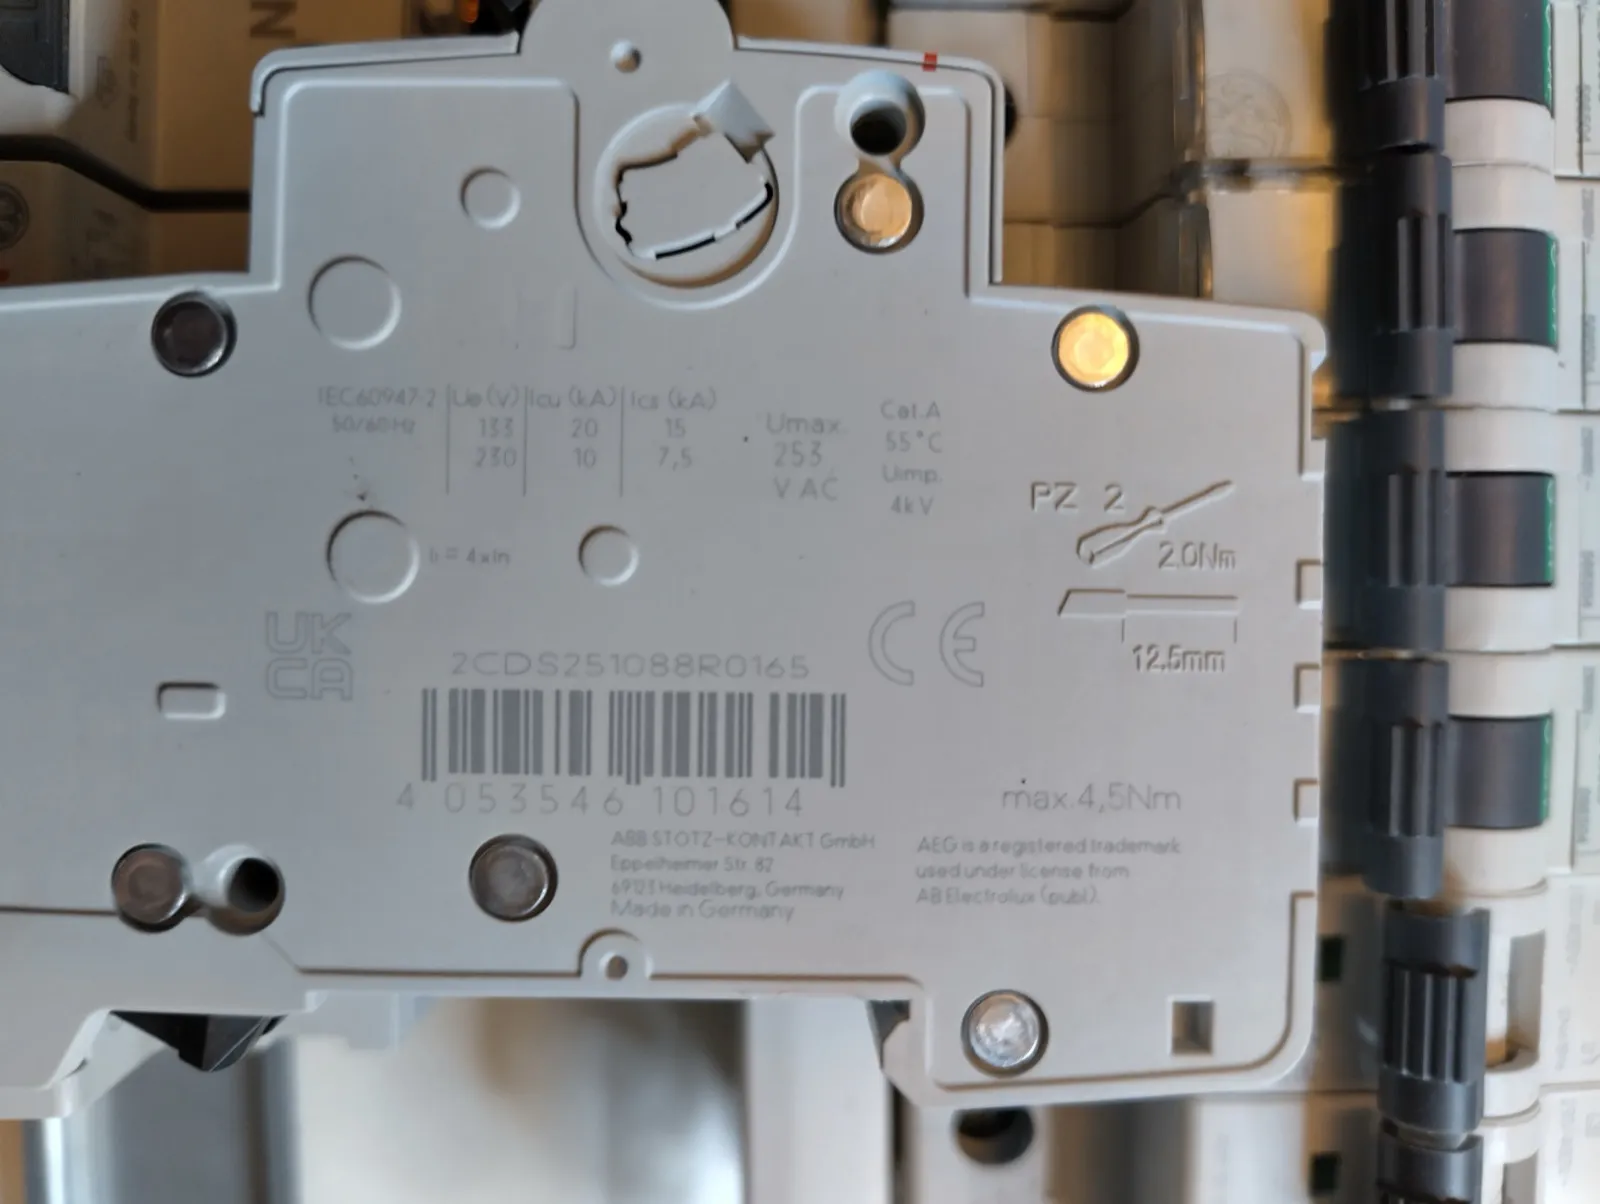
Dieser Leitungsschutzschalter will laut Typenschild 12,5 mm abisolierte Länge. Aderendhülsen gibt es aber nur in 10, 12 oder 18 mm, nicht in 12,5 mm. Mein Kompromiss: auf die 12-mm-Hülse crimpen und rund 0,5 mm blankes Kupfer vor dem Isolierkragen stehen lassen, statt auf die deutlich längere 18-mm-Hülse auszuweichen.
Dann beide Adern gleich tief in die Hülse schieben, bis der Isolierkragen sauber am Leiter anliegt. Das ist der Punkt, an dem bei TWIN am häufigsten etwas schiefgeht: Sitzt eine Ader nur einen Millimeter kürzer in der Hülse, trägt sie später weniger Last und kann sich unter Vibration lösen.
Presskopf rechtwinklig ansetzen und, falls die Zange einen Wechseleinsatz hat, den richtigen Einsatz für TWIN in der passenden Größe wählen. Dann durchdrücken, bis die Ratsche von selbst öffnet. Vorher aufmachen führt fast immer zu einer unvollständigen Verpressung, auch wenn es von außen fertig aussieht.
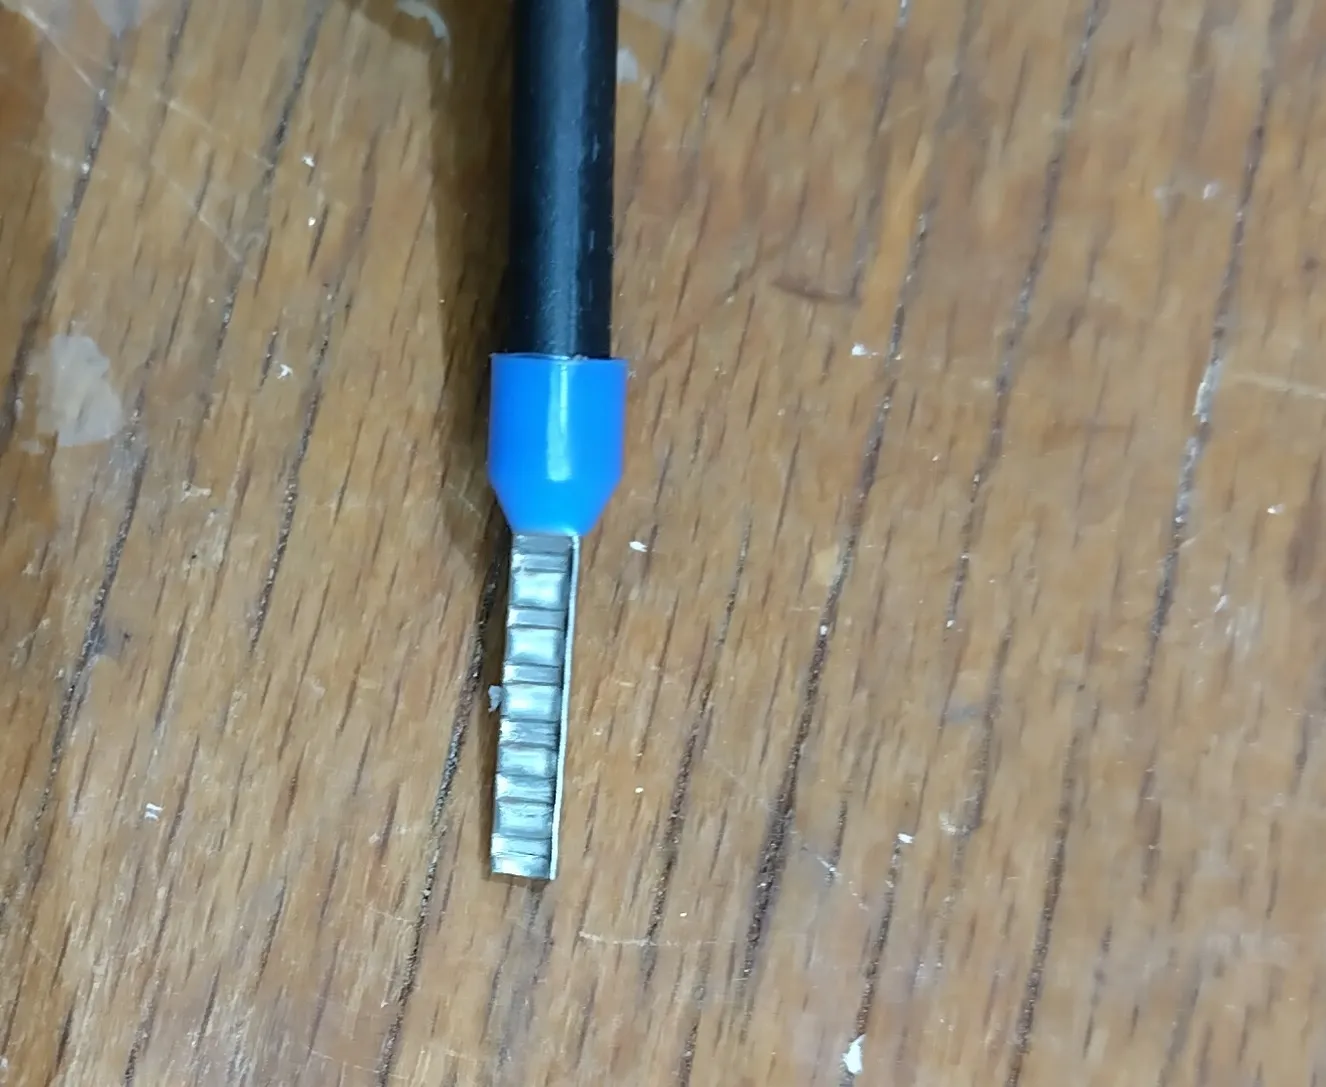
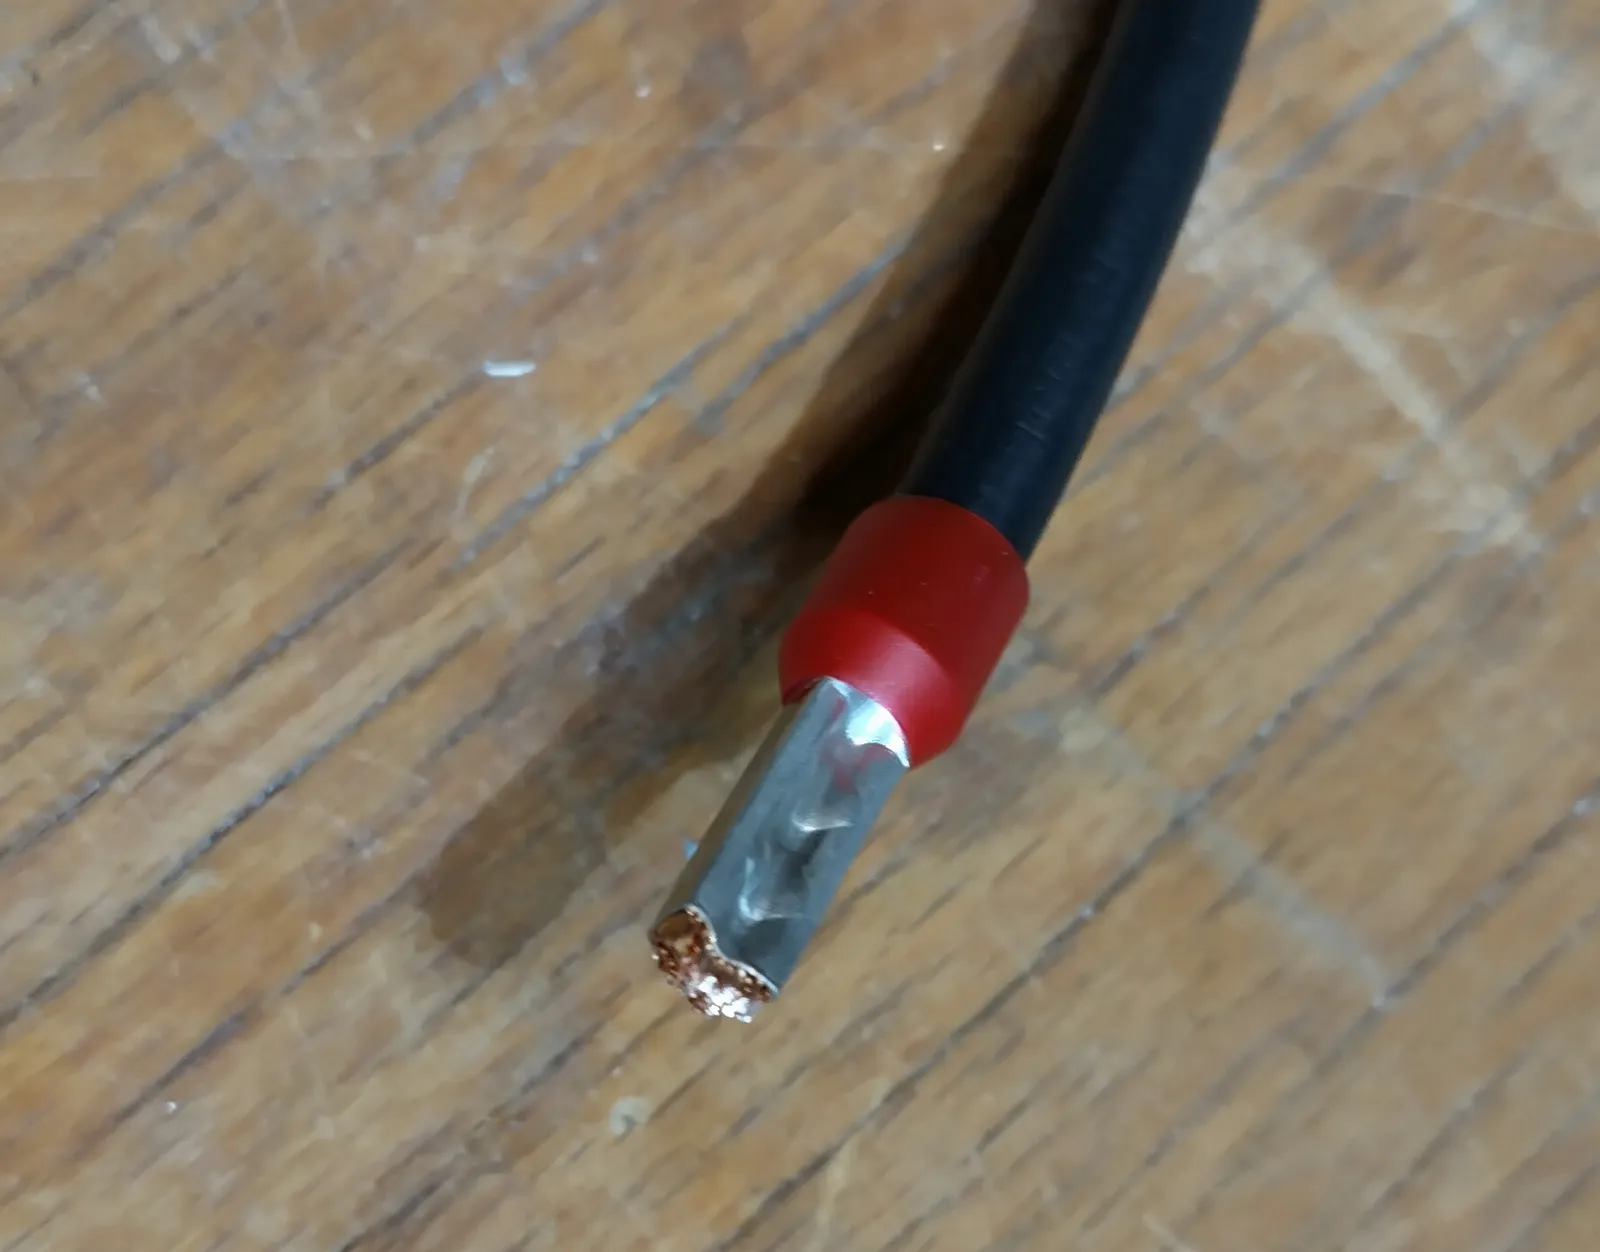
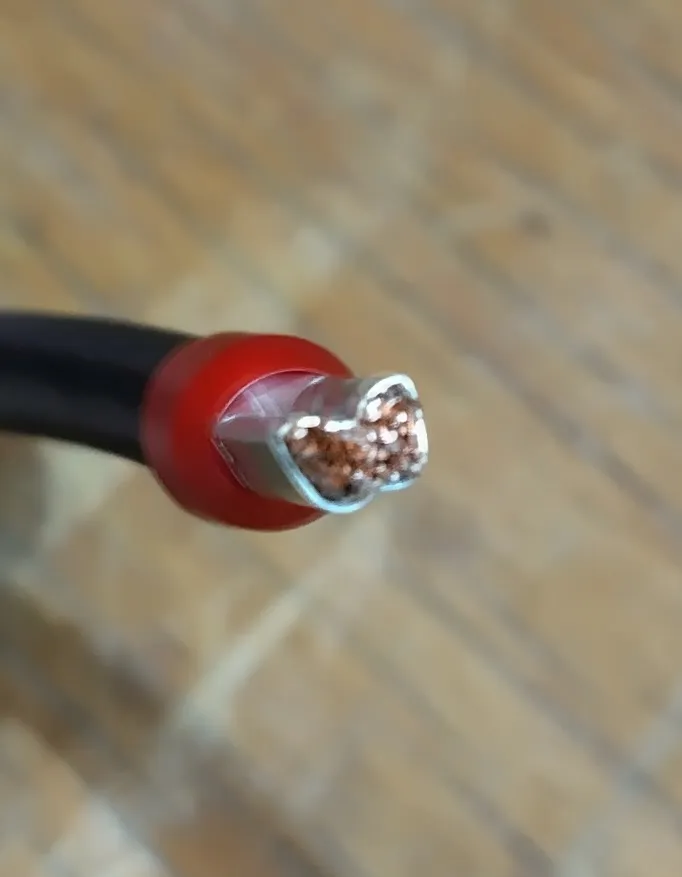
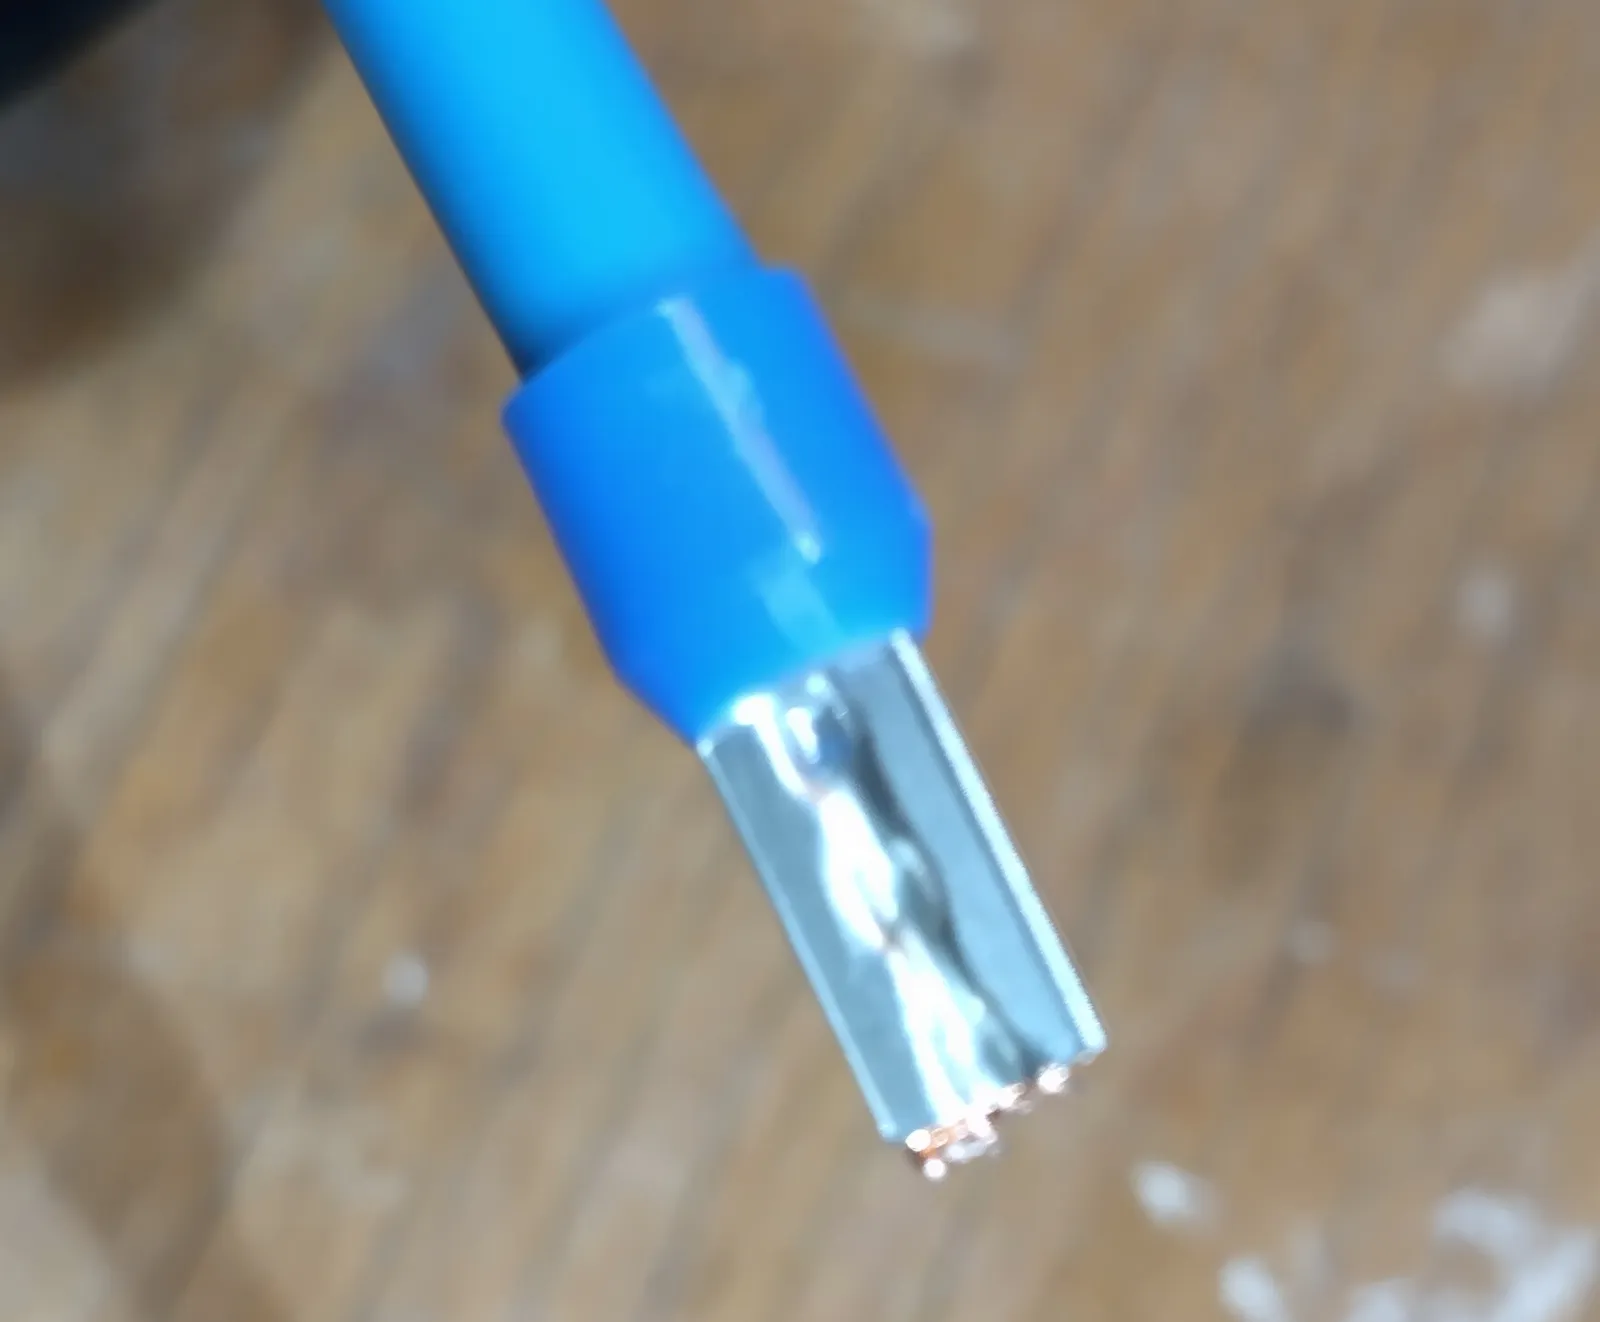
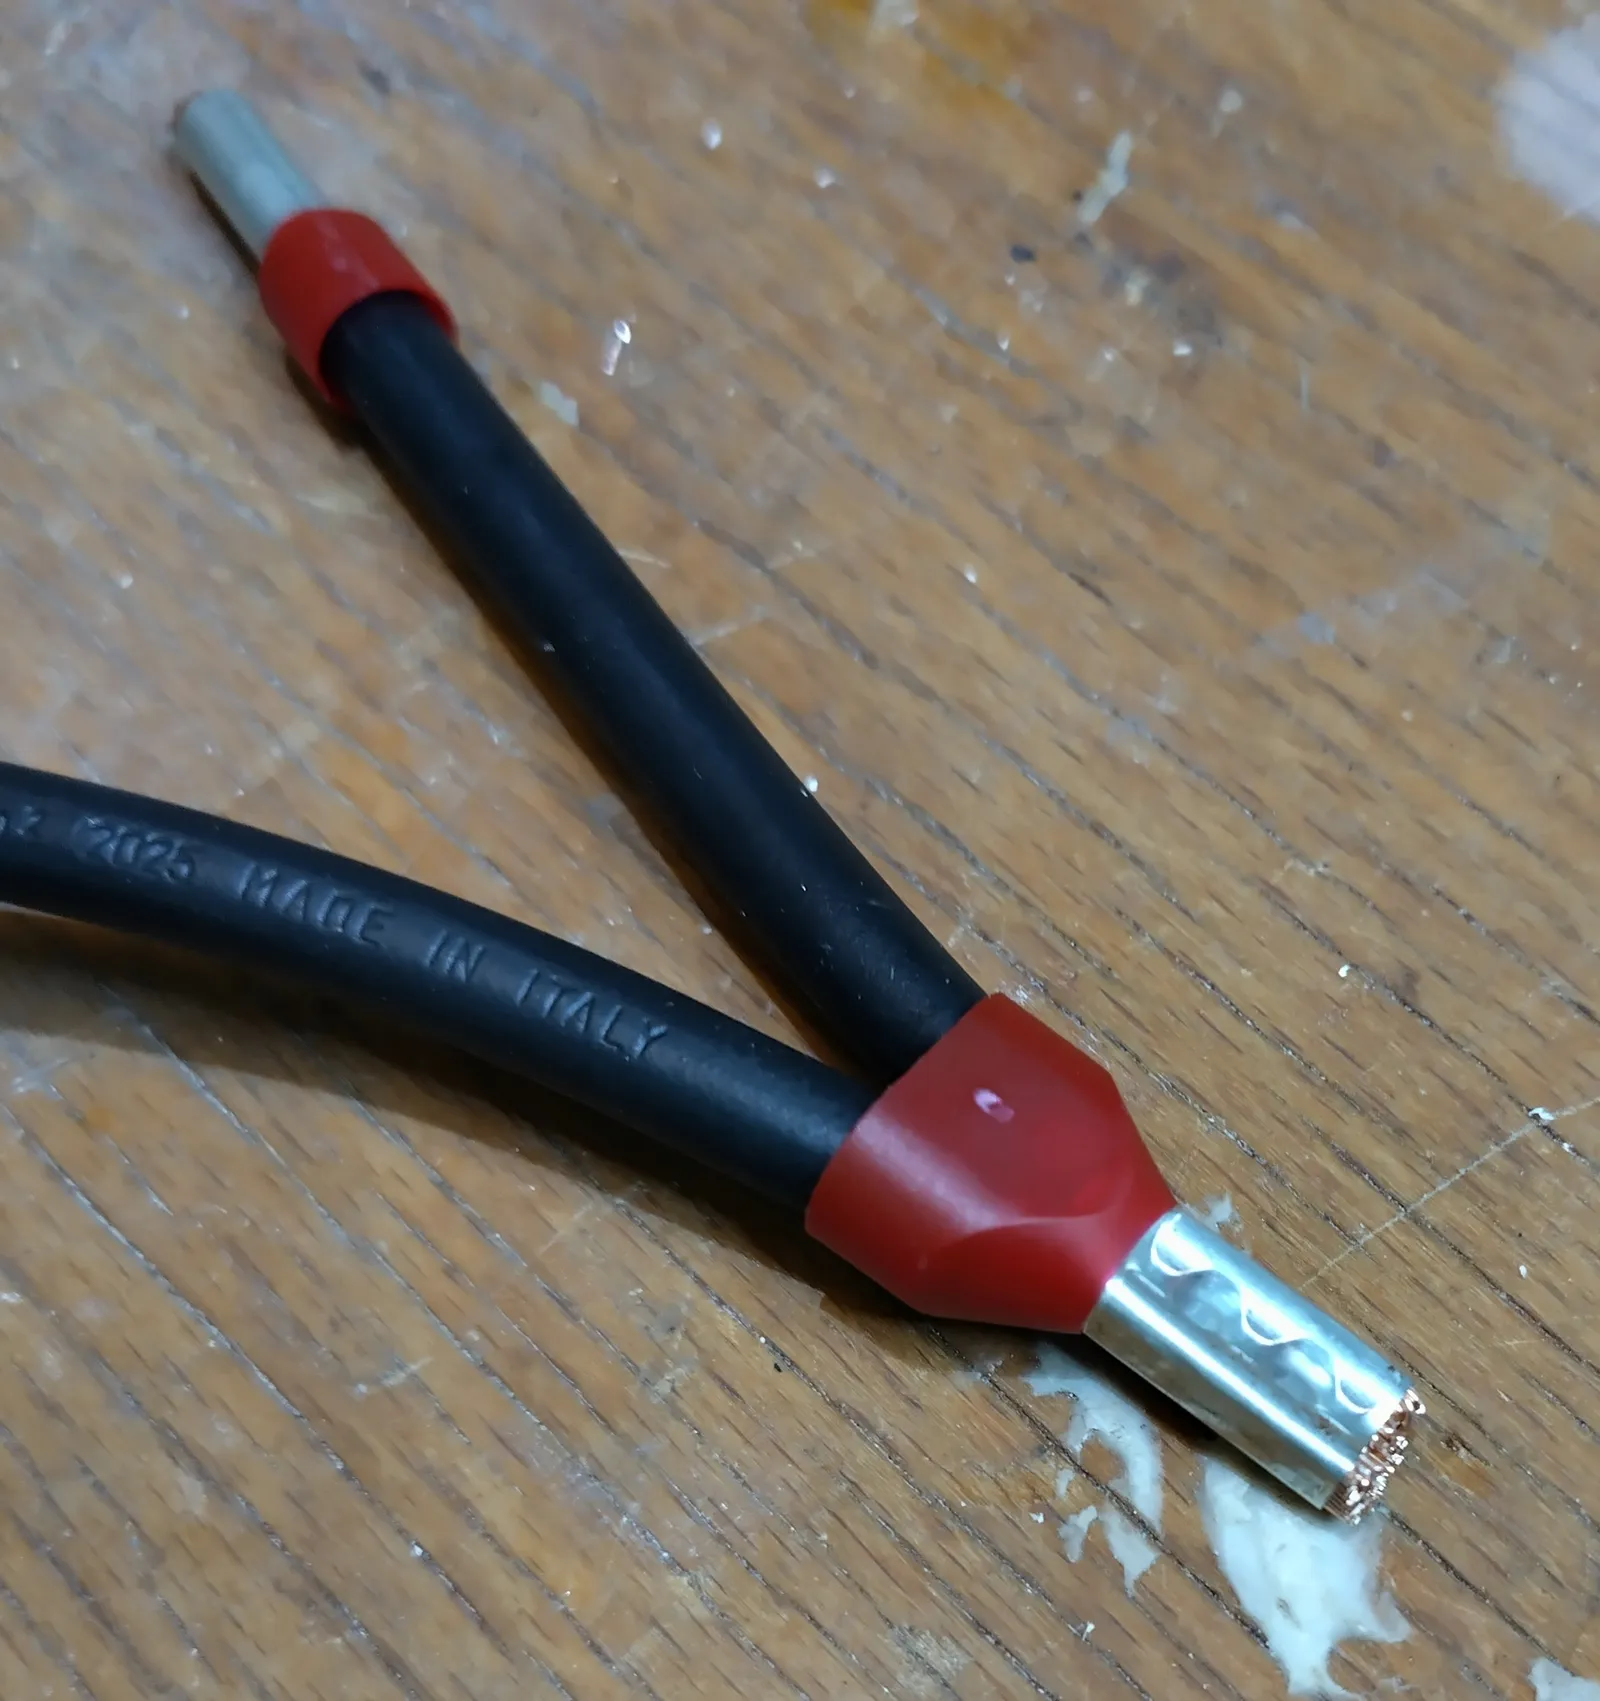
Zum Schluss kurz draufschauen: Kein Grat an der Hülse, keine losen Litzen, die seitlich rausstehen und beide Adern gleich weit sichtbar am hinteren Ende. Wenn eine Ader spürbar wackelt, während die andere fest sitzt, war der Crimp nicht in ordnung. Neue Hülse, nochmal von vorn.
Typische Fehler
Der klassische Fehler ist die falsche Zange: Geometrisch passt die Hülse zwischen die Backen, aber das Profil presst nicht flächig. Der zweite ist ungleiche Einführtiefe der beiden Adern. Der dritte ist zu kurzes Abisolieren, wodurch die Hülse auf blankem Draht sitzt statt auf der Isolierung aufzuliegen, was bei Zugbelastung zum Ausreißen führt.
Das Paradoxon der dicken Kabel: Warum besseres Kupfer für schlechtere Pressungen sorgt
Je dicker das Kabel, desto mehr Spiel hat die Ader in der Hülse.
Nicht nur die Hülse und das Werkzeug entscheiden über die Qualität der Pressung, sondern paradoxerweise auch die Qualität der Ader selbst. Kaufst du ein Kabel, auf dem “50 mm²” steht, bekommst du nicht zwingend 50 Quadratmillimeter Kupfer: Hersteller müssen für einen Nennquerschnitt keine bestimmte Menge Material liefern, sondern nur einen definierten elektrischen Leitwert einhalten.
Die Physik dahinter: Ohm pro Kilometer
Die maßgebliche Norm für Kabel (IEC 60228 / VDE 0295) definiert Leiter nicht über ihre reine Geometrie, sondern über den maximal zulässigen elektrischen Widerstand auf 1000 Metern Länge, angegeben in Ohm pro Kilometer ().
Der Leitungswiderstand berechnet sich nach einer klassischen Formel der Elektrotechnik:
Dabei ist der Gesamtwiderstand, (Rho) der spezifische Widerstand des Materials, die Länge (unsere 1000 Meter) und der tatsächliche Querschnitt.
Bleiben wir bei unserem 50-mm²-Kabel: Die Norm schreibt vor, dass es in der flexiblen Klasse 5 höchstens Widerstand haben darf. Die Kupferqualität und die metallurgische Reinheit in der Produktion sind über die Jahrzehnte immer besser geworden, das Kupfer leitet heute schlicht hervorragend, der spezifische Widerstand ist gesunken.
Besseres Kupfer spart Material
Stellt man die Formel nach dem Querschnitt um, wird das Problem sichtbar:
Leitet das Kupfer von Natur aus besser, also mit kleinerem , kann der Hersteller den tatsächlichen, physikalischen Querschnitt verkleinern und erreicht pro Kilometer trotzdem exakt die geforderten . Die Norm ist erfüllt. Auf dem Papier bleiben es nominell 50 mm², unter der Isolierung stecken in der Realität aber vielleicht nur noch 44 oder 45 mm² reines Kupfer.
Die Luft in der Hülse
Den Elektronen ist das egal, für sie passt der Widerstand. Das Crimpwerkzeug und die Aderendhülse sind aber mechanische Bauteile und die stört das erheblich. Eine 50-mm²-Hülse ist geometrisch auf exakt 50 mm² Material ausgelegt. Fehlen ein paar Quadratmillimeter, füllt sich der Raum mit etwas anderem: Luft.
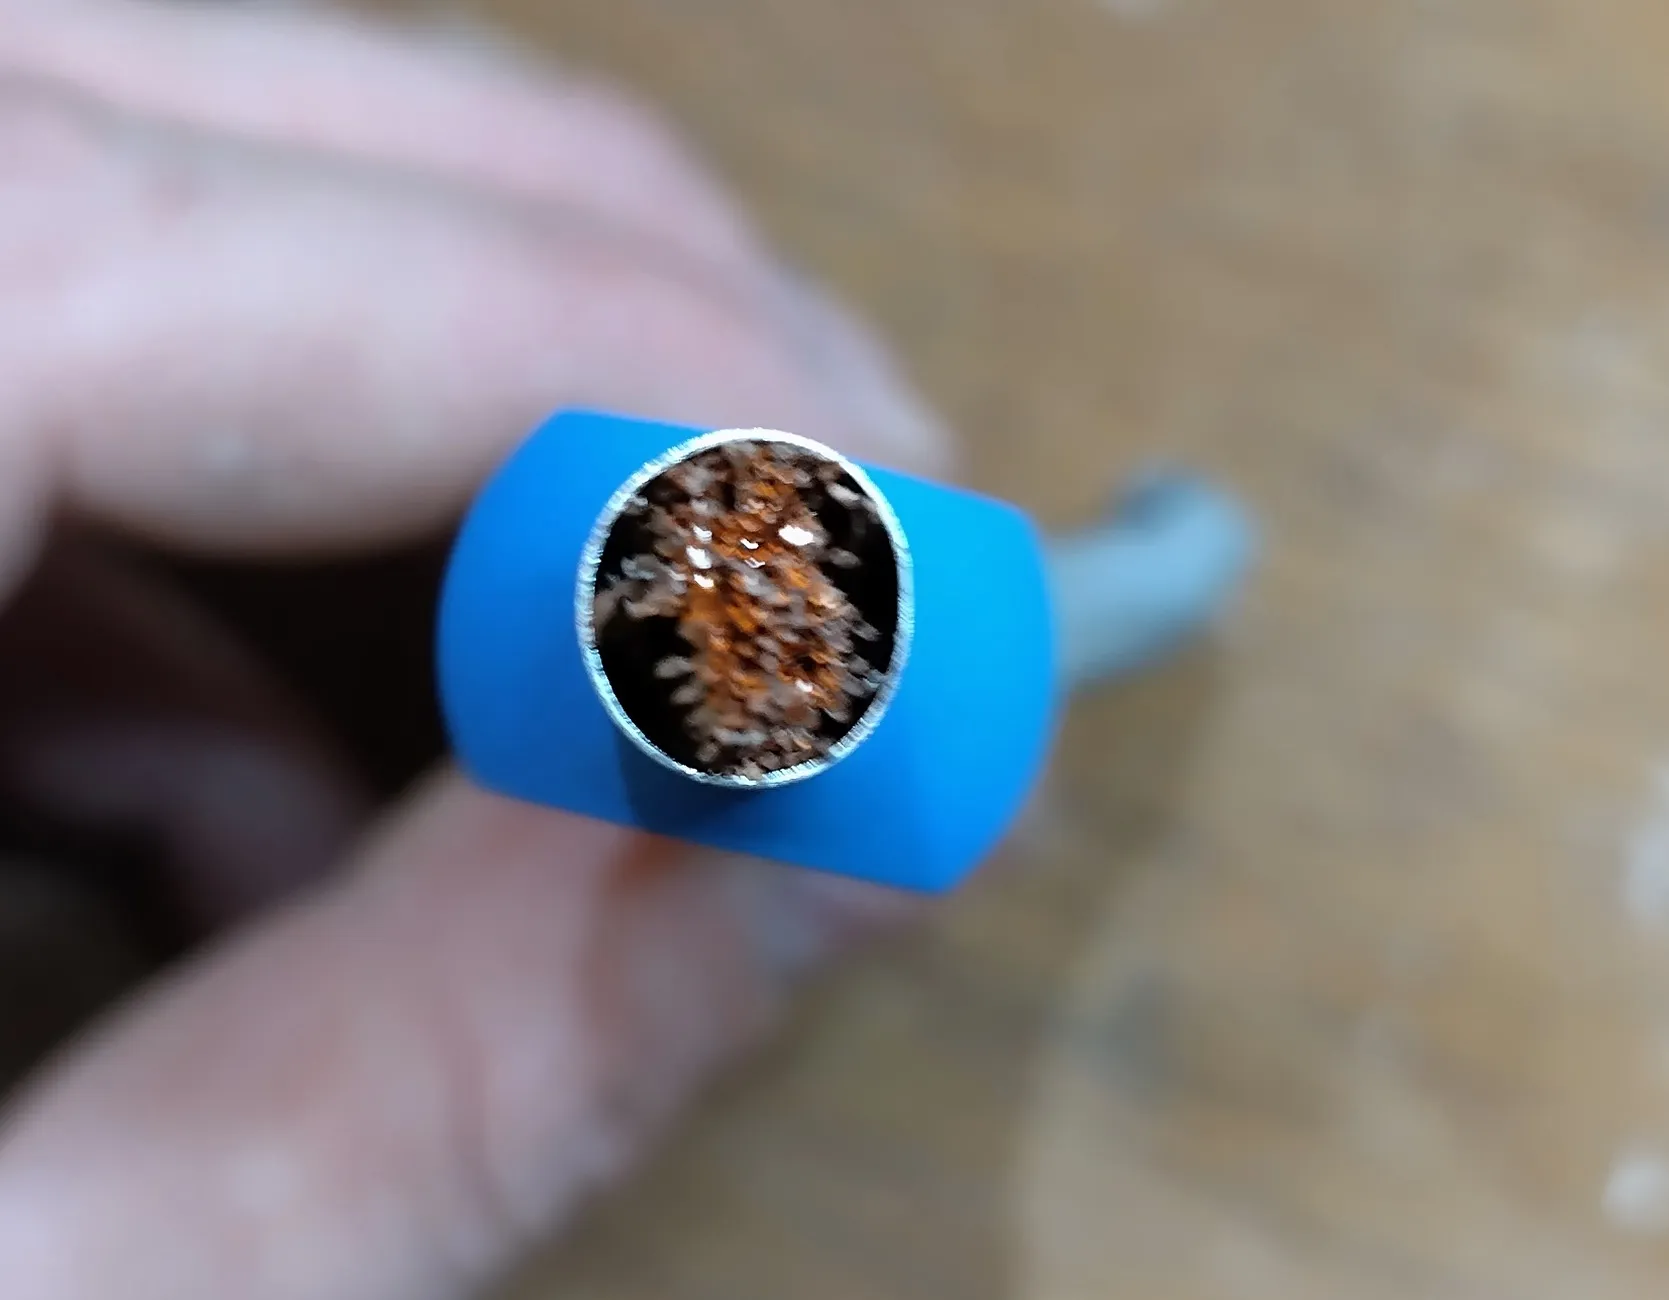
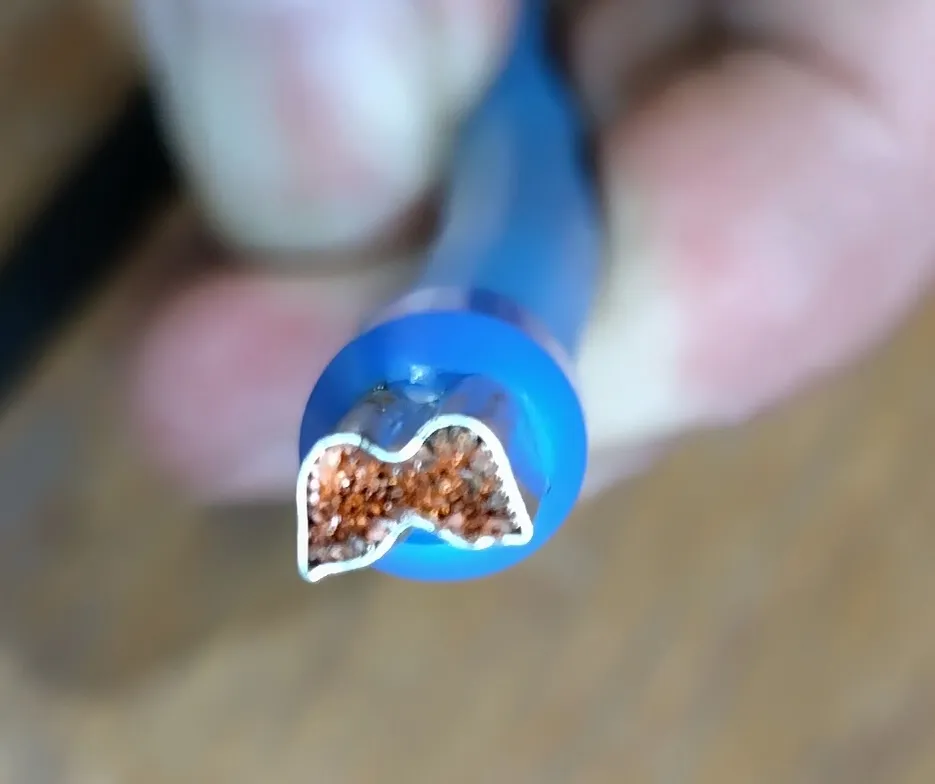
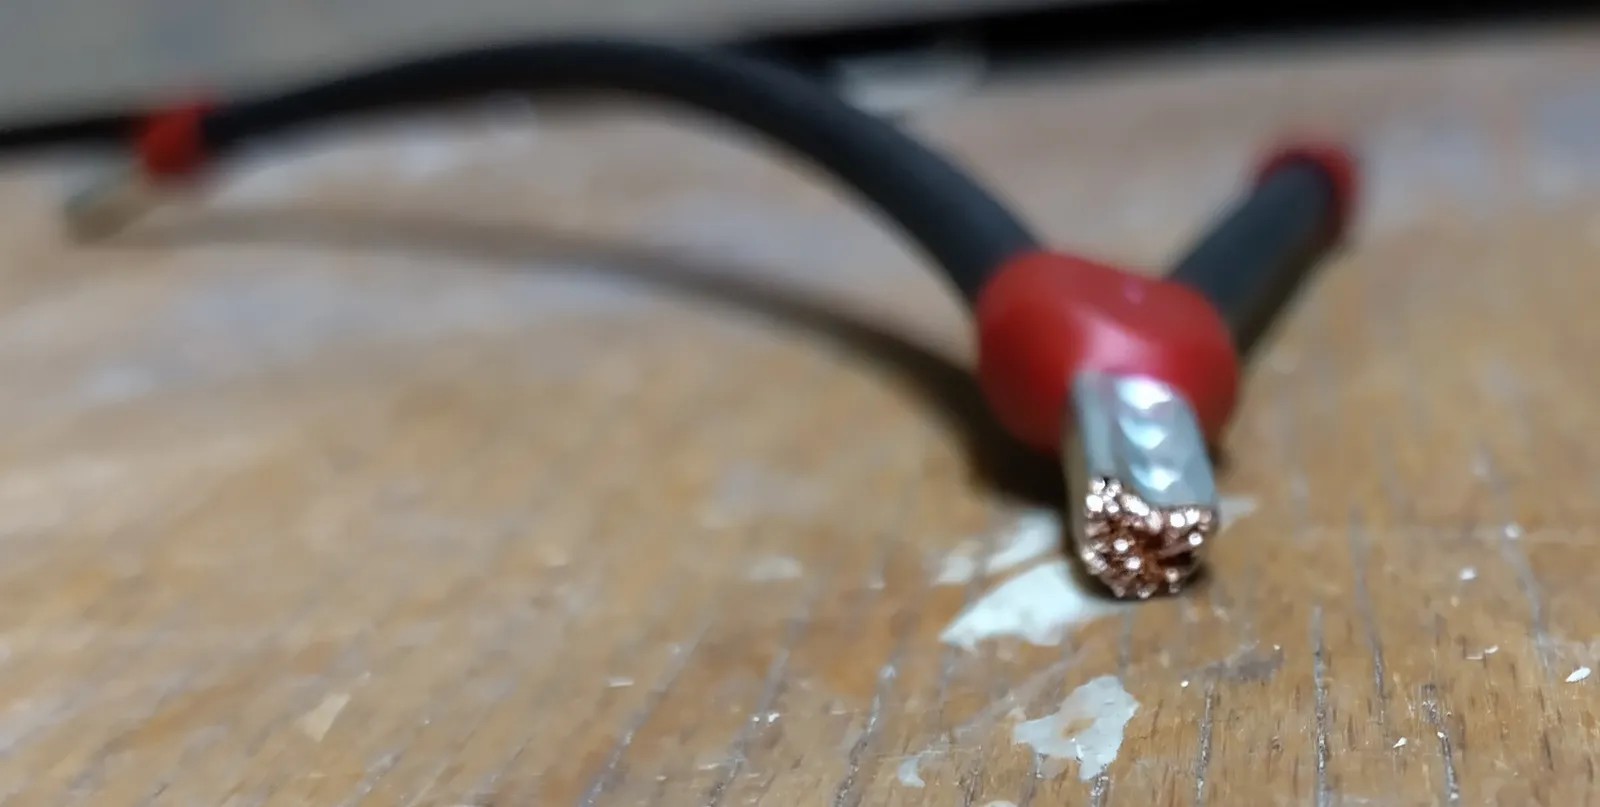
Wie viel Luft zwischen den Litzen bleibt, hängt auch vom Kabel selbst ab, nicht nur von der Presskraft.
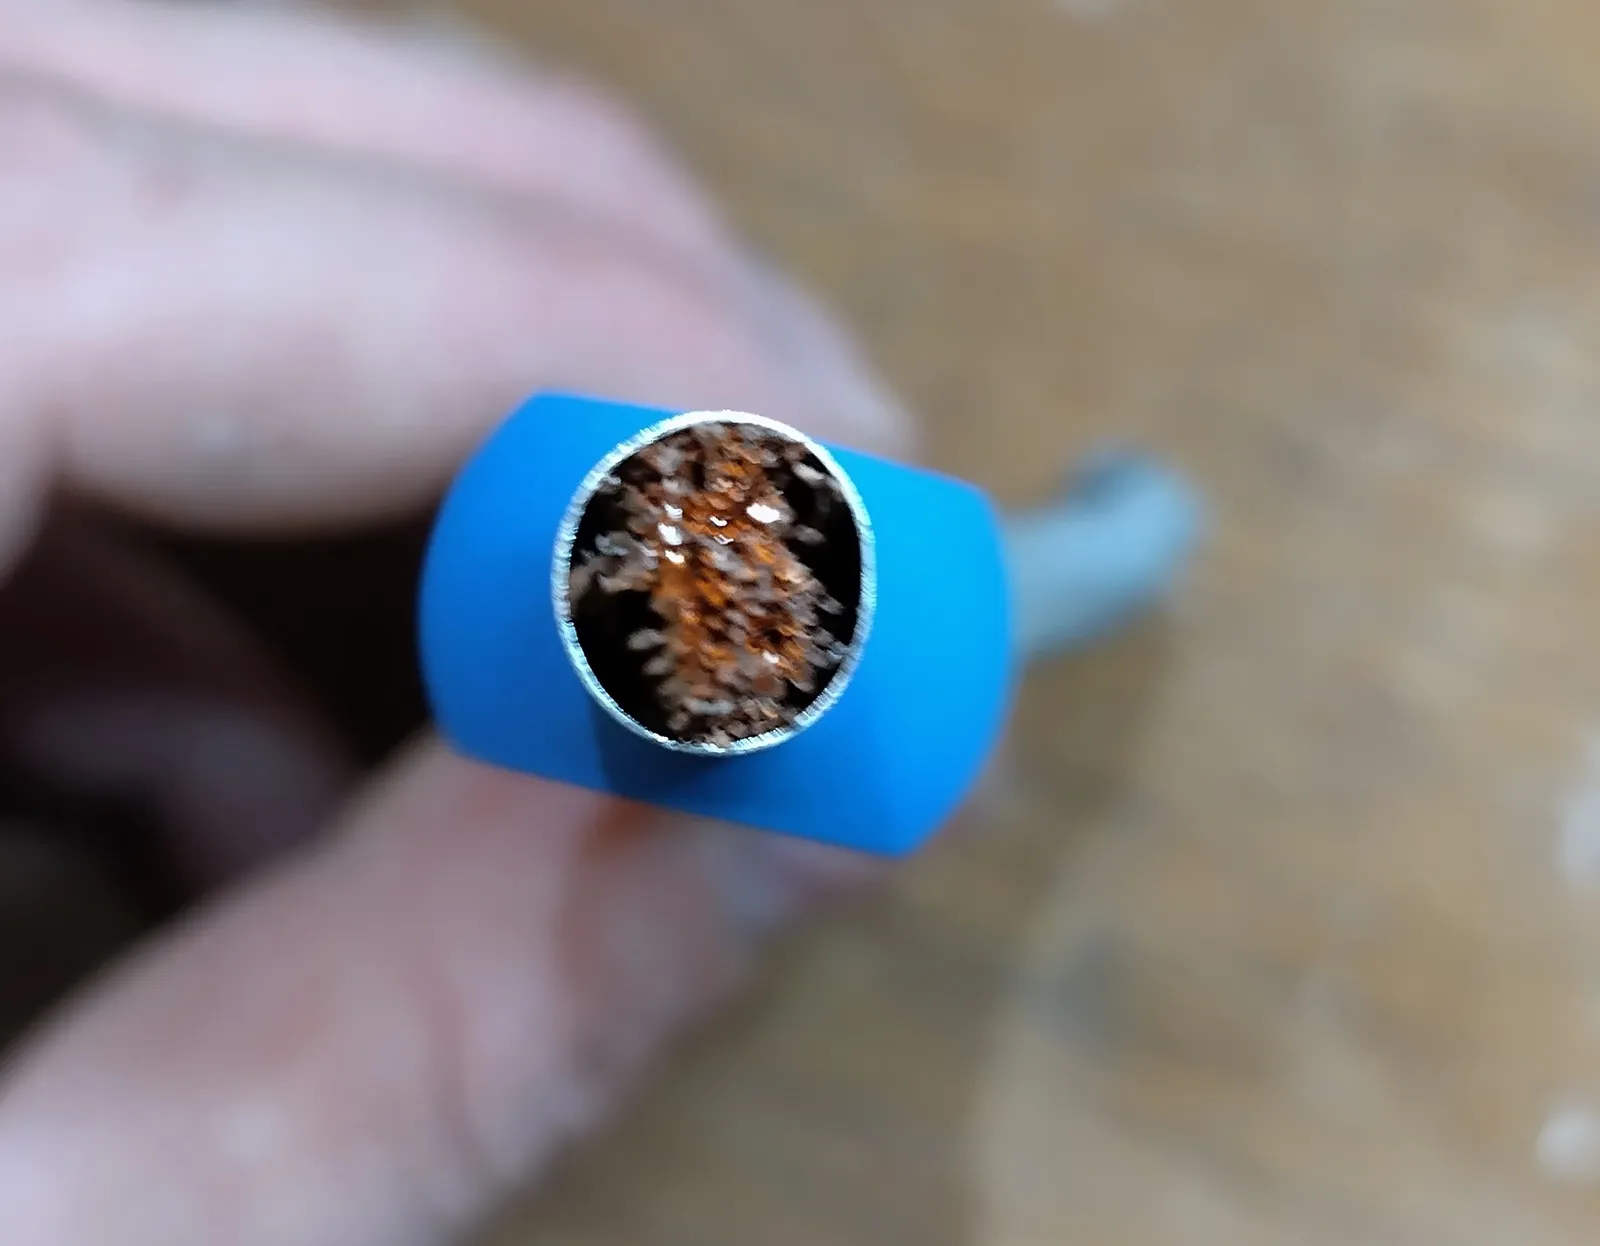
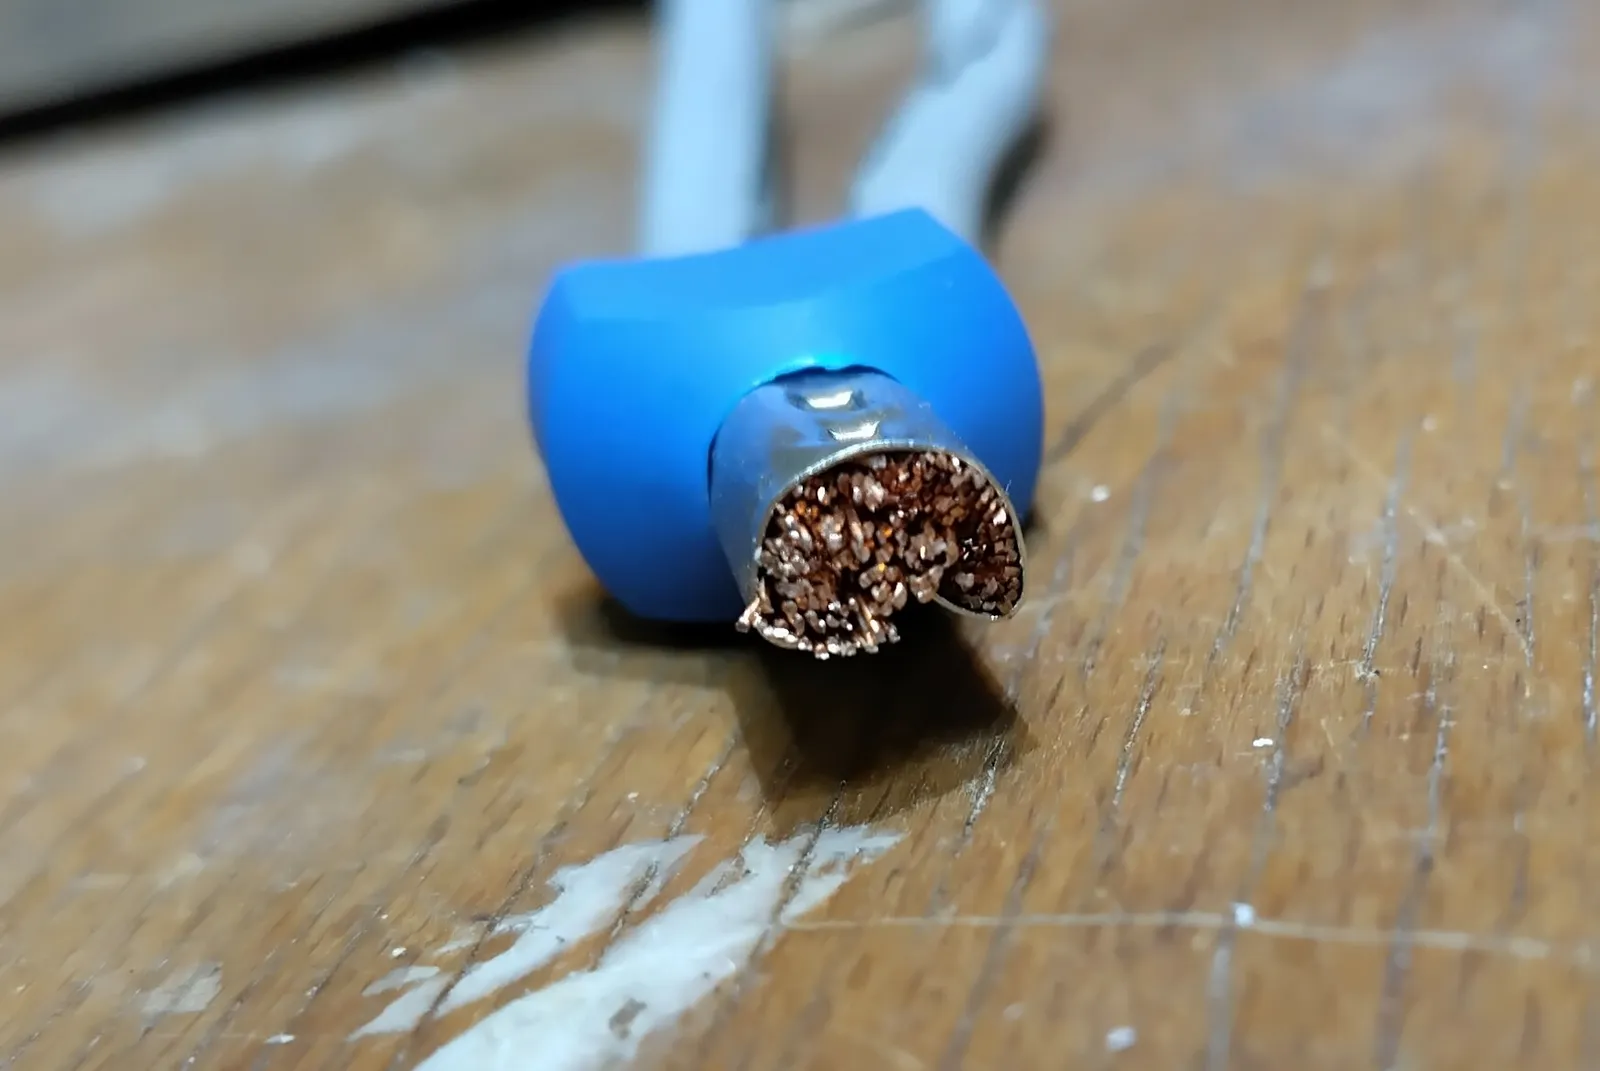
Bei kleinen Querschnitten wie 1,5 mm² fällt dieser fehlende Bruchteil kaum ins Gewicht. Bei 50 oder 70 mm² siehst du es dagegen mit bloßem Auge: Die Litzen füllen die Hülse nicht mehr satt aus, sondern haben spürbar Spiel.
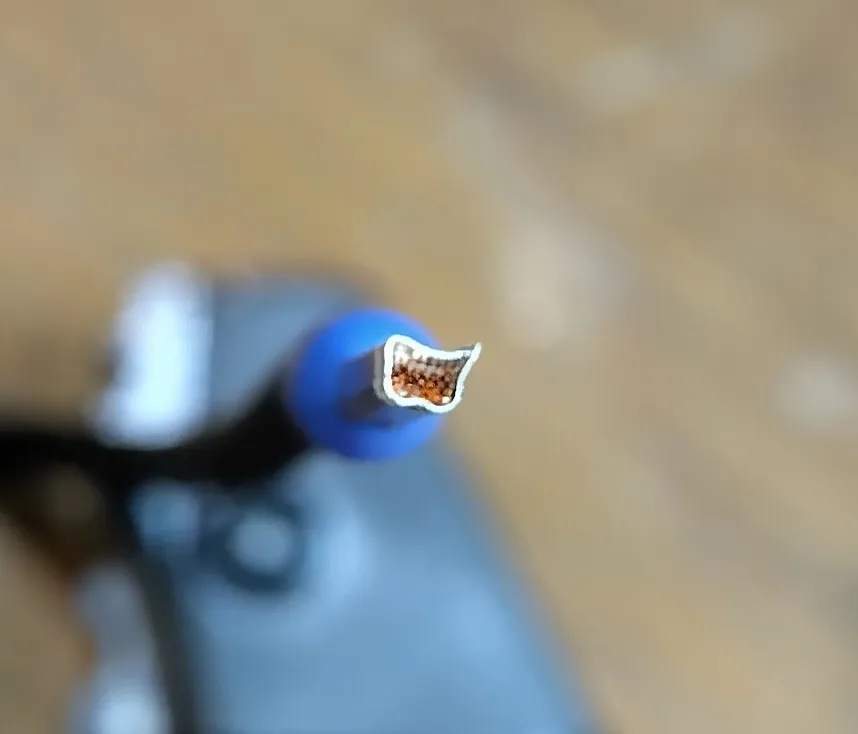
Die fehlende Masse führt zu einer unzureichenden Verdichtung beim Crimpen. Lufträume in der Verpressung treiben den Übergangswiderstand an der Kontaktstelle in die Höhe, der mühsam erkaufte Vorteil des hochreinen Kupfers wird an der Anschlussstelle so teilweise wieder zunichtegemacht. Im schlimmsten Fall baut die Hülse nicht genug mechanischen Druck auf: Die Ader sitzt nicht fest genug und rutscht unter Zug aus der Hülse, statt dauerhaft und sicher zu halten.
Ein Wort zur Norm
Isolierte Aderendhülsen sind nach DIN 46228-4 genormt, unter anderem mit einer Farbcodierung nach Querschnitt. Für die Verarbeitung in einer festen Elektroinstallation gilt am Ende trotzdem: Wenn du unsicher bist, ob dein Werkzeug und deine Hülse für die Anwendung freigegeben sind, frag eine Elektrofachkraft oder schau ins Datenblatt der Hülse.
So sieht das in der Praxis aus
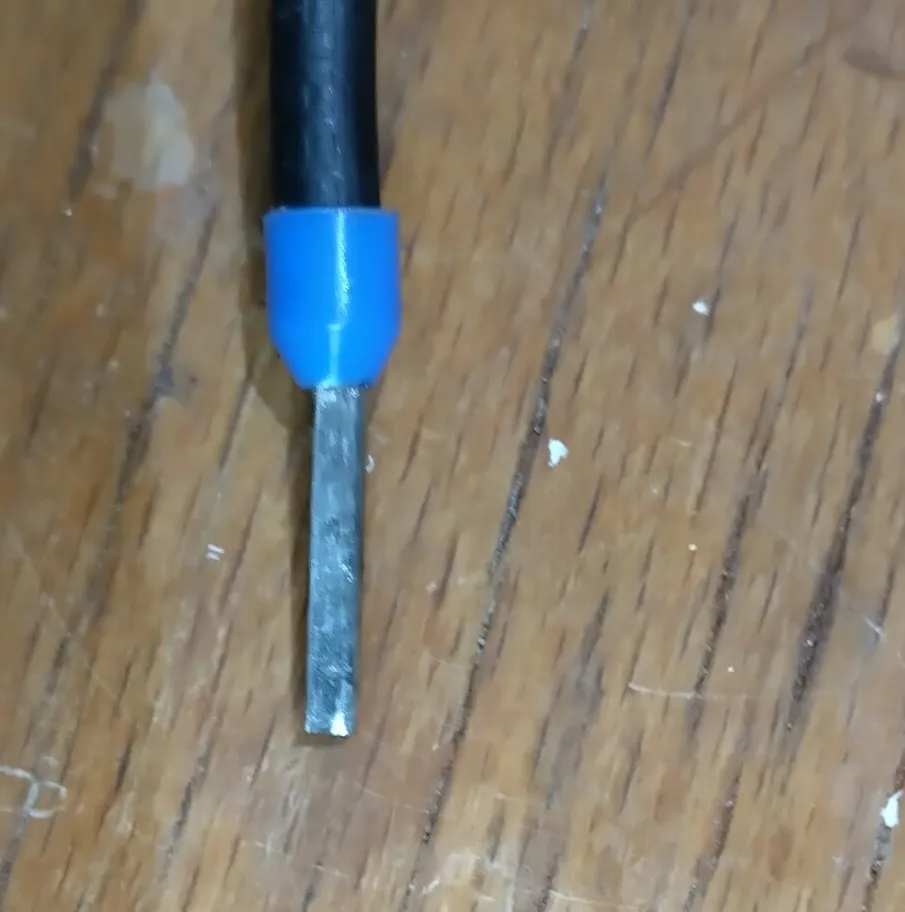
Von 2,5 über 10 bis 16 mm², einzeln und als TWIN, mit den drei Wechseleinsätzen der Knipex 97 43 200 A.
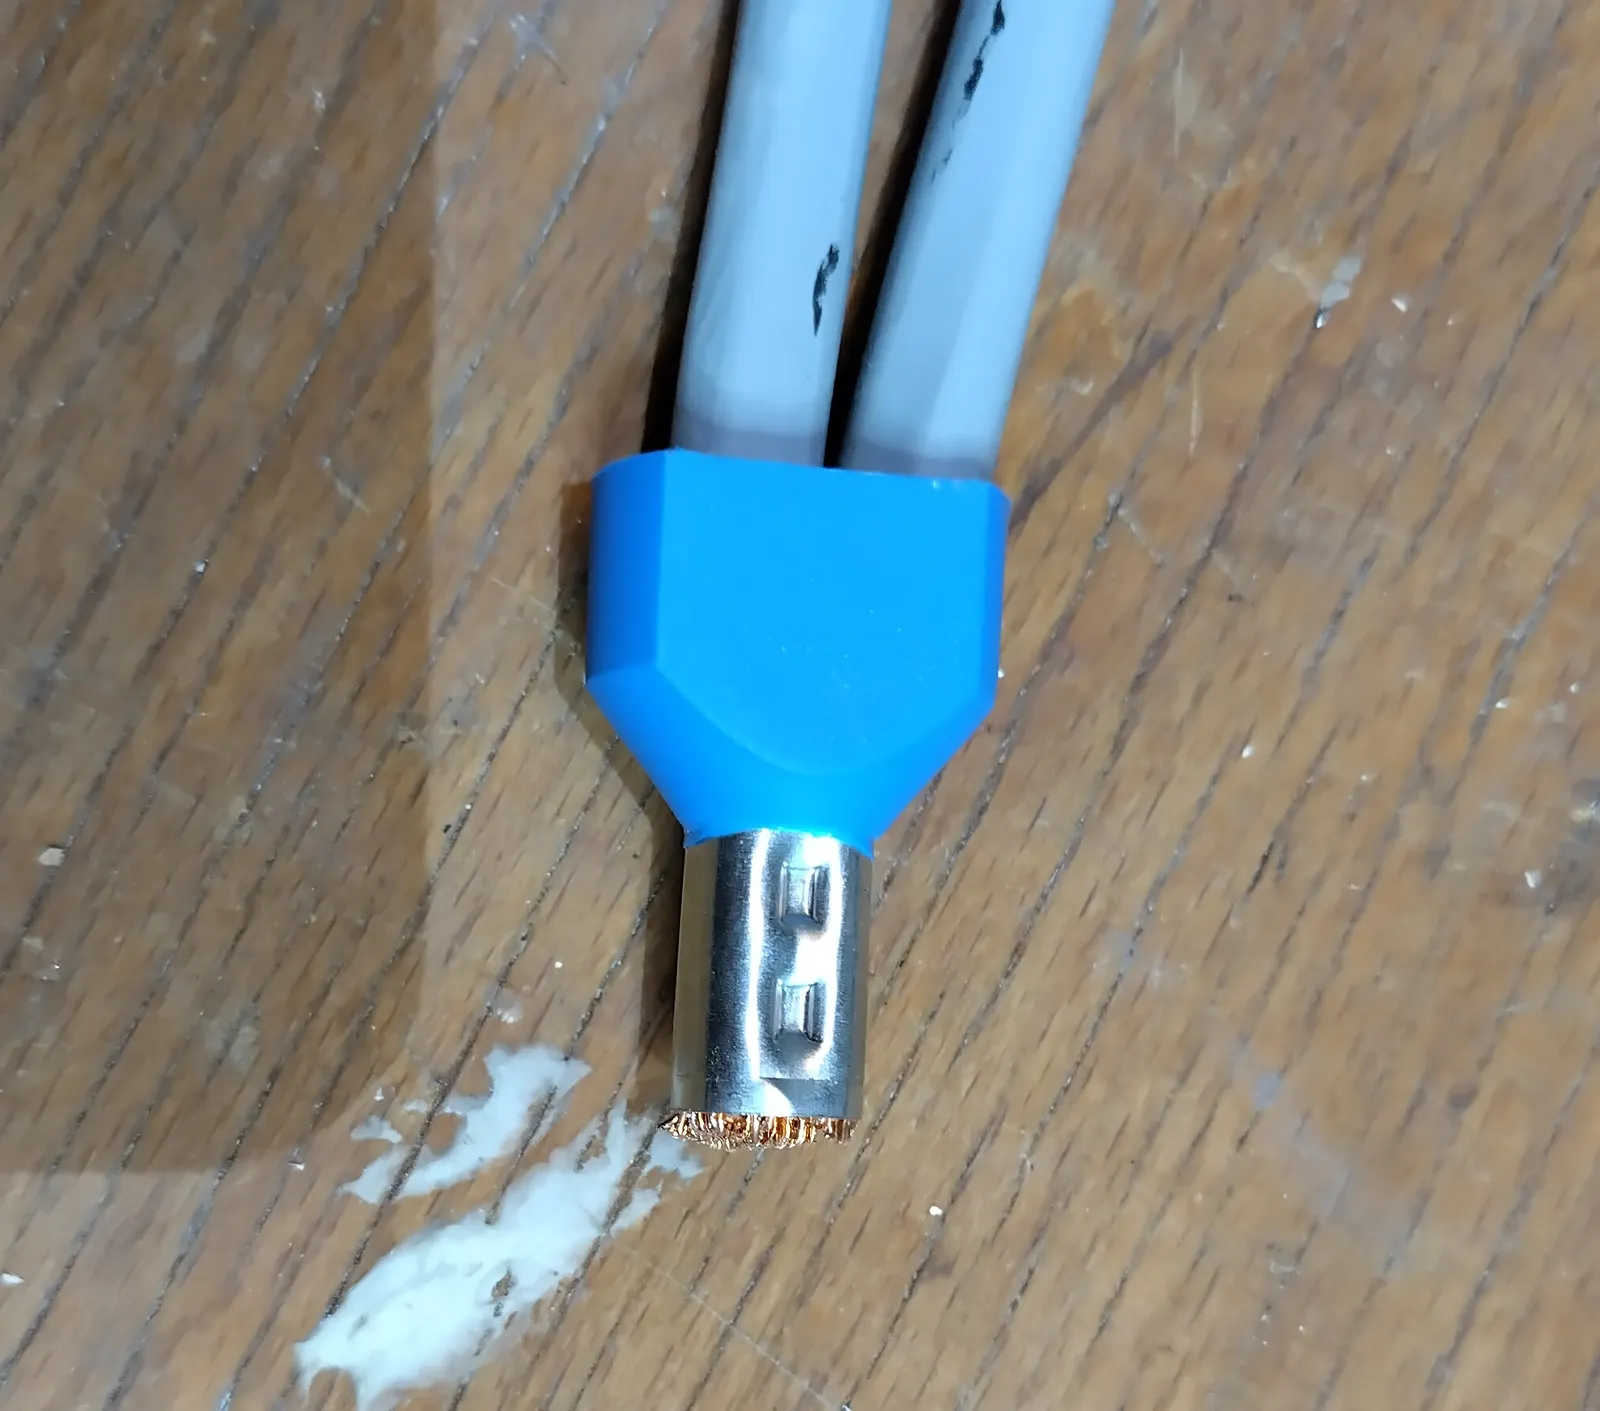
Im nächsten Beitrag geht es um die Hülsen selbst: welche Länge du brauchst und woran du gute von schlechter Ware unterscheidest.
Kommentare
Kommentar schreiben